

Las cámaras frigoríficas y las zonas de congelado son uno de los entornos más exigentes para cualquier equipo de manutención. Cuando se plantea una carretilla elevadora eléctrica de litio en frío, la pregunta ya no es si la tecnología funciona, sino cuál es su rendimiento real en España: cuántas horas aguanta por turno, cómo se comporta a -25 °C, cuánto cuesta operarla y qué incidencias aparecen con la humedad, el hielo y la condensación. En esta guía reunimos datos de explotación, comparativas técnicas y consejos prácticos para almacenes frigoríficos, plataformas de distribución alimentaria y muelles refrigerados.
Qué significa trabajar con una carretilla eléctrica de litio en frío
Una carretilla de litio «en frío» no es simplemente una carretilla estándar con una batería diferente. Es un conjunto adaptado a un entorno con temperaturas de entre +5 °C y -30 °C, con humedad relativa alta, cambios bruscos de temperatura y suelos que pueden presentar placas de hielo. Los elementos que se adaptan son:
- Batería de litio-hierro-fosfato (LFP), con BMS que gestiona la carga a baja temperatura y evita solicitar potencia excesiva cuando la celda está fría.
- Lubricantes y aceites hidráulicos con viscosidad adecuada para arranque en frío.
- Protecciones IP y tratamiento antihumedad en conectores, displays y cableado.
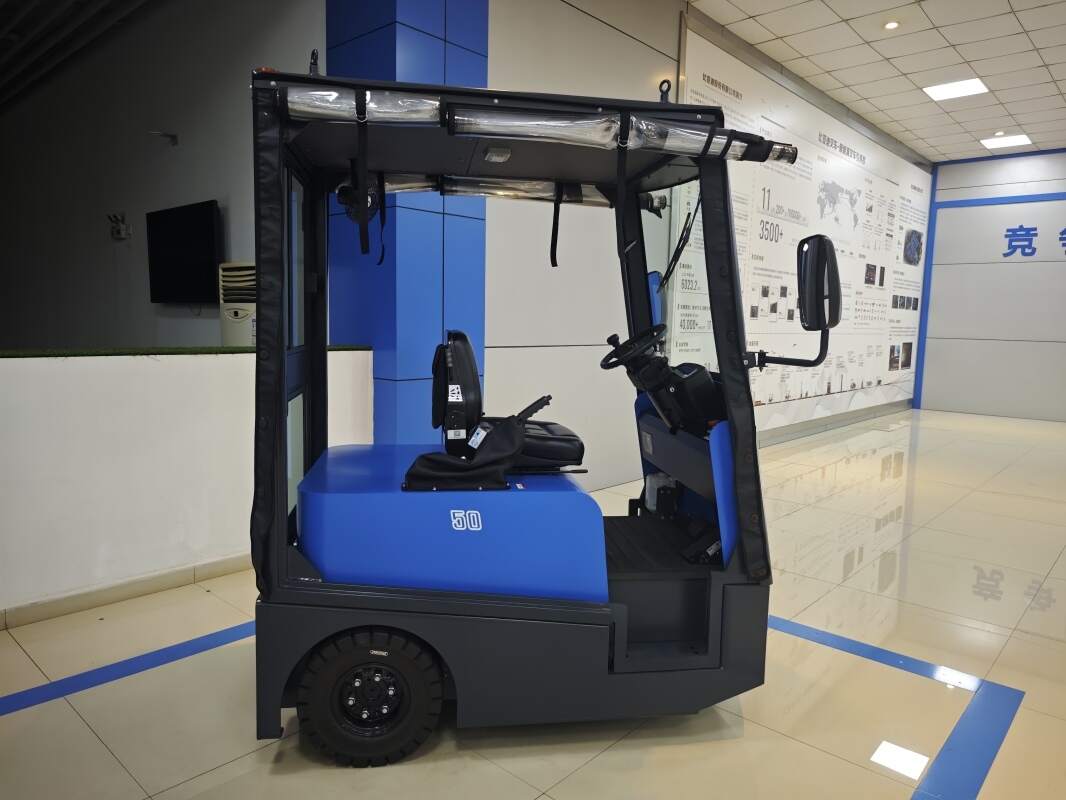
- Cabina o puesto de conducción con calefacción, desempañado y, en algunos casos, doble acristalamiento.
- Neumáticos y ruedas seleccionados para superficies mojadas o heladas, con compuestos que no se endurezcan en exceso.
En el caso de la tecnología BYD, la química LFP es especialmente relevante en frío: mantiene una curva de descarga más estable que el plomo-ácido y no requiere mantenimiento de electrolito ni esperas de enfriamiento tras la carga.
El reto del frío: por qué la química de la batería lo cambia todo
El frío afecta a cualquier batería aumentando su resistencia interna y reduciendo la energía utilizable. La diferencia está en cuánto y en cómo se gestiona. El plomo-ácido pierde capacidad de forma acusada y, además, sufre si se carga en ambiente frío o si se descarga en profundidad. El litio LFP pierde menos capacidad y, sobre todo, permite carga de oportunidad sin degradación apreciable.
| Aspecto | Plomo-ácido en frío | Litio LFP (BYD) en frío |
|---|---|---|
| Pérdida de capacidad a -20 °C | 30-50 % | 10-20 % |
| Tiempo de carga completa | 8-10 h + enfriamiento | 1-2 h (según cargador) |
| Cambio de batería entre turnos | Habitual | No necesario |
| Mantenimiento de batería | Rellenado de agua, densímetro, limpieza | Prácticamente nulo |
| Eficiencia de carga | ≈ 75-80 % | ≈ 95 % |
| Comportamiento a baja temperatura | Caída brusca de tensión | Descarga estable con gestión del BMS |
| Vida útil orientativa (ciclos) | 1.200-1.500 | 3.500 o más |
La consecuencia práctica es directa: en una cámara de congelado, una carretilla de plomo-ácido suele obligar a tener una batería de repuesto y a un operario dedicado al cambio, mientras que una carretilla de litio aprovecha las pausas para cargar y mantiene la disponibilidad del equipo.
Rendimiento real medido en España: autonomía por turno
Los datos que siguen son valores orientativos de explotación, obtenidos en almacenes frigoríficos españoles con carretillas contrapesadas de 2,5 a 3,5 toneladas, turnos de 8 horas, altura de elevación media de 4-6 metros y una proporción razonable de maniobras en muelle. Sirven para dimensionar, no para sustituir un estudio técnico.
| Zona de trabajo | Temperatura | Autonomía estimada | Estrategia recomendada |
|---|---|---|---|
| Cámara de refrigerado | 0 a +5 °C | Turno completo + 1-2 h | Carga al final del turno |
| Cámara de congelado | -18 a -22 °C | 6-7 h por carga | Carga de oportunidad en pausas |
| Túnel de congelación | -25 a -30 °C | 4-5 h por carga | Carga en zona atemperada + rotación de equipos |
| Muelle refrigerado mixto | -5 a +5 °C | Turno completo | Carga nocturna y refuerzo a mediodía |
Los factores que más reducen la autonomía en la práctica son, por este orden: temperatura de la cámara, uso de accesorios hidráulicos (pinzas, empujadores, volteadores), peso y altura de la carga, y el estilo de conducción. La calefacción de cabina, cuando existe, consume batería y debe contemplarse en el cálculo.
Carga y gestión de la energía en ambiente congelado
La carga es donde el litio marca la mayor diferencia operativa. Al no existir efecto memoria y no requerir enfriamiento posterior, la carretilla puede conectarse en cada pausa sin penalizar la vida útil de la batería. Las prácticas que mejor funcionan en instalaciones españolas son:
- Cargadores fuera de la cámara, en zona atemperada, con el equipo accediendo al punto de carga. Evita condensación en el cargador y facilita el mantenimiento.
- Carga de oportunidad de 20-30 minutos en la pausa del almuerzo y en el cambio de turno.
- Carga nocturna completa para el turno de mañana, aprovechando tarifas eléctricas más bajas.
- Un punto de carga por cada 2-3 carretillas, en lugar de uno por equipo, ya que la rotación es mucho más rápida que con plomo.
Con un precio industrial de la electricidad en España que suele moverse entre 0,12 y 0,22 €/kWh según contrato y periodo, la eficiencia del litio se traduce en un ahorro energético relevante frente al plomo-ácido, que además consume energía en el relleno y en la ecualización.
Condensación, humedad y seguridad eléctrica
El enemigo silencioso del frío no es la temperatura, sino el agua. Cuando una carretilla sale de una cámara a -20 °C a un muelle a +10 °C, se produce condensación inmediata sobre chasis, conectores y cristales. Si el equipo vuelve a entrar sin atemperar, esa humedad se congela y puede afectar a contactos eléctricos y a la mecánica fina. Recomendaciones prácticas:
- Diseñar esclusas o zonas de atemperado de al menos 5-10 minutos en los tránsitos frecuentes.
- Exigir grado de protección IP adecuado en batería, conectores y display, y revisar periódicamente las juntas.
- Utilizar grasas y lubricantes específicos que no se endurezcan ni se laven con la humedad.
- Mantener los suelos libres de placas de hielo: la adherencia es el primer factor de accidente en cámara.
- Reforzar la iluminación y la señalización en pasillos estrechos y zonas de cruce con peatones.
Coste total de propiedad (TCO) en España
El precio de compra es solo una parte de la ecuación. En un horizonte de cinco años y dos turnos diarios, la diferencia se concentra en energía, mantenimiento y horas de operario dedicadas al cambio de batería.
| Concepto | Plomo-ácido | Litio LFP (BYD) |
|---|---|---|
| Inversión inicial | Menor | Mayor |
| Mantenimiento anual | Alto (agua, limpieza, revisión) | Bajo |
| Coste energético | Referencia | 15-25 % inferior |
| Batería de repuesto | Necesaria | No necesaria |
| Espacio de carga | Amplio (sala ventilada) | Reducido |
| Disponibilidad del equipo | Limitada por turnos | Alta |
En la mayoría de los casos analizados, el sobrecoste inicial del litio se amortiza entre el segundo y el cuarto año, y antes si la instalación trabaja a tres turnos o si el precio de la mano de obra de mantenimiento es elevado.
Casos reales de logística refrigerada en España
En plataformas de distribución de congelados del corredor del Henares, en instalaciones hortofrutícolas de Murcia y Almería y en operadores de frío industrial del País Vasco se repite un patrón: la sustitución de flotas de plomo por carretillas de litio BYD reduce el tiempo perdido en cambios de batería y libera espacio en la sala de carga. En una de estas plataformas, con 14 carretillas en dos turnos, la operativa pasó de necesitar dos cambios de batería diarios por equipo a una carga de oportunidad por pausa, con una mejora directa en la puntualidad de los pedidos de madrugada.
En cámaras de congelado profundo, el factor decisivo no fue tanto la autonomía como la estabilidad de la tensión: con plomo, la carretilla perdía capacidad de elevación al final del turno; con litio, el rendimiento hidráulico se mantiene mucho más constante hasta el último 15 % de carga.
Consejos prácticos para implantar litio en frío
- Mide antes de comprar: registra durante dos semanas horas de uso, temperaturas, alturas de elevación y accesorios utilizados.
- Dimensiona la batería con margen: no elijas la capacidad mínima que cubre el turno, deja un 20-25 % de reserva para olas de frío y picos de pedidos.
- Ubica los cargadores en zona atemperada y protege los conectores de la humedad.
- Forma al operador en conducción eficiente: la forma de acelerar y de usar el hidráulico influye hasta un 15 % en el consumo.
- Planifica el mantenimiento preventivo con revisión de juntas, cableado y BMS al inicio de cada temporada de frío.
- Consulta posibles incentivos a la eficiencia energética y a la descarbonización de flotas, que varían según la comunidad autónoma.
Mantenimiento y formación: las dos claves del rendimiento sostenido
Una carretilla de litio en frío requiere menos mantenimiento que una de plomo, pero no es un equipo exento de cuidados. La revisión debe incluir el estado de las protecciones contra la humedad, la integridad de los cables de carga, la limpieza de los contactos y la verificación del sistema de calefacción de cabina. En paralelo, la formación del operador debe cubrir la conducción sobre superficies heladas, la gestión de la carga de oportunidad y el protocolo de actuación ante una parada del BMS por baja temperatura.
Preguntas frecuentes
¿Se puede cargar una carretilla de litio a -20 °C?
Lo habitual es cargar en una zona atemperada. Si la instalación solo permite cargar dentro de la cámara, deben utilizarse cargadores y baterías preparados para ello y consultar previamente la ficha técnica del fabricante.
¿Cuánta autonomía pierde realmente el litio en congelado?
Entre un 10 % y un 20 % en la mayoría de los equipos, frente al 30-50 % del plomo-ácido. La pérdida depende de la temperatura, del tiempo de exposición y del perfil de uso.
¿Merece la pena cambiar toda la flota a la vez?
No siempre. Una transición por fases, empezando por los turnos con más rotación o por los equipos que más cambios de batería acumulan, permite validar el rendimiento real antes de escalar la inversión.
Conclusión
La carretilla elevadora eléctrica de litio ha dejado de ser una promesa en el frío para convertirse en una realidad operativa en España. Su rendimiento real depende menos de la química y más del diseño de la instalación: ubicación de los cargadores, gestión de la condensación, dimensionado de la batería y formación del equipo humano. Cuando esos cuatro factores se controlan, el litio ofrece más disponibilidad, menos mantenimiento y un coste total inferior al del plomo-ácido en la mayoría de los escenarios frigoríficos.
Si estás evaluando la sustitución de tu flota o la apertura de una nueva cámara, nuestro equipo puede ayudarte a dimensionar la solución adecuada con tecnología BYD.
Contacto comercial: info@bydfork.com


