

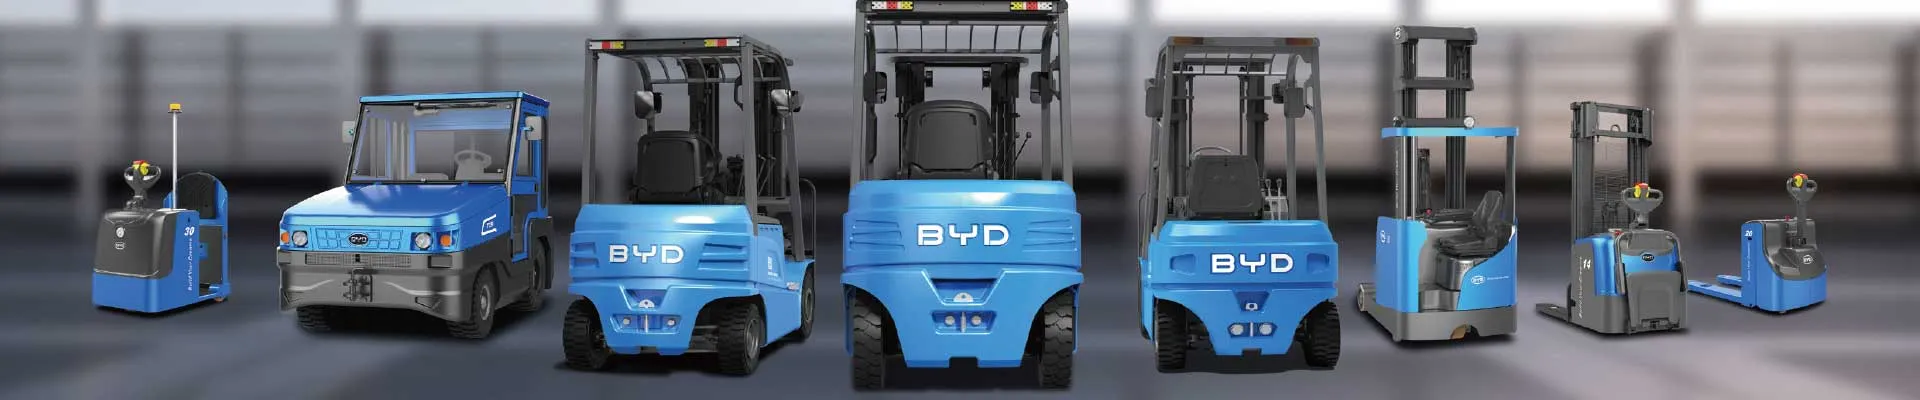
Introducción: el frío industrial no perdona improvisaciones
La industria alimentaria argentina opera buena parte de su logística interna por debajo de los 0 °C. Frigoríficos exportadores, plantas avícolas, elaboradoras de lácteos y helados, pesqueras del Atlántico Sur, depósitos de congelados y centros de distribución de retail trabajan con cámaras a -18 °C, -25 °C e incluso túneles de congelación aún más exigentes. En ese contexto, el autoelevador eléctrico para industria alimentaria en frío deja de ser un simple vehículo de manutención y se convierte en un activo crítico: si falla la autonomía, se detiene la producción; si falla la higiene, se pierde la certificación.
Este artículo explica por qué los autoelevadores eléctricos con batería de litio BYD se posicionan como la opción más eficiente para la cadena de frío argentina, cómo se comparan con las alternativas tradicionales de plomo-ácido y qué criterios prácticos conviene evaluar antes de comprar o alquilar.
Por qué un autoelevador común fracasa en la cadena de frío
El frío expone al equipo a condiciones que aceleran el desgaste y degradan el rendimiento energético:
- Viscosidad de aceites hidráulicos: a -20 °C el aceite espesa y los movimientos de horquilla se vuelven lentos y forzados.
- Condensación y hielo: el paso constante de una cámara fría a un muelle a 30 °C genera condensación en motores, contactores y cadenas.
- Baterías de plomo-ácido castigadas: pierden hasta un 40 % de capacidad útil con la caída de temperatura.
- Ergonomía deficiente: cabinas abiertas, asientos fríos y vibraciones reducen la productividad del operador y aumentan el ausentismo.
Un equipo no preparado para frío industrial no solo rinde menos: falla, se corroe y obliga a paradas no planificadas en el peor momento.
Batería de litio BYD: la diferencia clave para trabajar a -25 °C
Tecnología LFP (litio hierro fosfato) probada en climas extremos
BYD desarrolló su sistema de batería de litio hierro fosfato con gestión térmica activa, el mismo tipo de celda que utiliza en vehículos eléctricos de todo el mundo. En aplicaciones frigoríficas esto se traduce en:
- Entrega de potencia y velocidad de traslación prácticamente constante a -20 °C o -25 °C.
- Sin el efecto memoria ni la caída abrupta de voltaje típica del plomo-ácido.
- Vida útil de ciclo muchas veces superior: más de 3.000 ciclos de carga con mantenimiento mínimo.
- Carga de oportunidad en pausas, almuerzos o cambios de turno, sin necesidad de extraer la batería.
Sin sala de carga, sin cambio de batería
Uno de los mayores problemas operativos en plantas alimentarias es la sala de carga de baterías: ocupa metros cuadrados valiosos, libera hidrógeno, manipula ácido sulfúrico y exige ventilación forzada según normativa. Con litio BYD la carga se realiza en el mismo puesto de trabajo, con cargador de a bordo y conexión directa a 220 V o 380 V. Se elimina el trasvase de baterías de 800 kg con puente grúa, una tarea riesgosa y lenta que en frío se vuelve aún más peligrosa.
Comparativa: litio BYD vs. plomo-ácido en cámara frigorífica
| Criterio | Plomo-ácido | Litio BYD |
|---|---|---|
| Capacidad útil a -20 °C | Baja (cae 30-40 %) | Alta y estable |
| Tiempo de carga | 8-10 h + enfriado | 1-2 h, con carga de oportunidad |
| Sala de carga | Obligatoria, ventilada | No requerida |
| Cambio de batería | Sí, cada turno o jornada | No |
| Mantenimiento | Reposición de agua, limpieza, terminales | Prácticamente nulo |
| Emisiones en cámara | Gases durante la carga | Cero emisiones |
| Vida útil estimada | 1.200-1.500 ciclos | 3.000+ ciclos |
| Riesgo de derrame ácido | Presente | Eliminado |
Higiene y seguridad alimentaria: el argumento sanitario
En plantas con certificación BRC, IFS, FSSC 22000 o auditorías SENASA, cada equipo que ingresa a una zona de producción debe cumplir requisitos estrictos. El autoelevador eléctrico de litio BYD aporta ventajas sanitarias concretas:
- Cero emisiones: no genera CO, CO₂ ni hidrógeno dentro de la cámara, por lo que no contamina el producto ni requiere ventilación adicional.
- Sin ácido sulfúrico: se elimina el riesgo de derrames que contaminen pisos, desagües y materia prima.
- Superficies lavables: chasis, mástil y horquillas en acero tratado, aptos para protocolos de higienización con agua y detergente.
- Menos partículas: sin motores de combustión ni polvo de batería, se reduce la carga microbiana transportada.
Para la industria alimentaria el autoelevador eléctrico no es solo una cuestión de costos: es un requisito de inocuidad.
Condensación, corrosión y protección IP
El enemigo silencioso del frío es la humedad. Cada vez que el equipo sale de la cámara a un muelle cálido, el aire húmedo condensa sobre las superficies frías. Un autoelevador diseñado para cadena de frío debe incluir:
- Componentes eléctricos con protección IP adecuada en motores de tracción y bomba hidráulica.
- Conectores sellados y arneses con aislación reforzada.
- Pintura epoxi o tratamientos anticorrosivos en chasis y contrapeso.
- Lubricantes y grasas específicas para baja temperatura.
- Opcionalmente, cabina cerrada con desempañador y calefacción para el operador.
Costo total de propiedad (TCO) en operación frigorífica
El precio de lista es solo la punta del iceberg. En una operación de dos o tres turnos, el TCO se define por energía, mano de obra de mantenimiento, espacio e infraestructura. Los ahorros típicos del litio BYD frente a plomo-ácido incluyen:
- Energía: eficiencia de carga superior al 95 %, frente al 70-80 % del plomo.
- Mano de obra: se eliminan las tareas de cambio de batería y control de densidad.
- Infraestructura: no se necesita sala de carga ni extractores.
- Espacio: menos baterías en stock y menos metros cuadrados dedicados a carga.
- Productividad: el equipo permanece disponible más horas por día.
Cómo elegir el autoelevador eléctrico correcto: checklist práctico
- Capacidad y centro de carga: verificar peso de la carga real (pallet de congelado puede superar lo estimado).
- Altura de elevación: considerar racking de alta densidad en cámaras con altura limitada por evaporadores.
- Temperatura mínima: informar si se trabaja a -18 °C, -25 °C o en túneles de congelación.
- Horas de operación por turno: define si alcanza con una carga o se necesita carga de oportunidad.
- Ancho de pasillo: determina si conviene contrabalanceada, reach o retráctil.
- Tipo de piso: antideslizante, con pendientes, con rejillas de drenaje.
- Certificaciones: marcado CE, cumplimiento de normas de seguridad y homologación local.
- Servicio técnico: disponibilidad de repuestos y técnicos en Argentina.
Aplicaciones típicas en Argentina
Frigoríficos y plantas de faena
Movimiento de medias reses, cajones y producto envasado en ambientes de 0 a -5 °C con alta humedad. La resistencia a la corrosión y la ausencia de emisiones son determinantes.
Lácteos y helados
Paletizado de productos terminados en túneles de endurecimiento a -30 °C. La potencia estable del litio evita que el equipo se arrastre al salir del túnel.
Pesca y congelados
Plantas del Atlántico Sur con alto contenido de sal en ambiente: el sellado de componentes es clave para evitar fallas prematuras.
Bebidas y vinos
Cámaras de frío para fermentación y depósitos de producto terminado, donde se combinan turnos largos con exigencia higiénica.
Buenas prácticas operativas en el frío
- Programar las cargas en momentos de mayor temperatura ambiente para mejorar la eficiencia.
- Evitar dejar el equipo estacionado fuera de la cámara si no está previsto para ello.
- Capacitar al operador en conducción con piso resbaladizo y baja visibilidad.
- Establecer rutinas de secado y engrase después de cada jornada.
- Registrar horas de uso y ciclos de carga para anticipar mantenimiento.
Mantenimiento y repuestos en Argentina
Un plan de mantenimiento preventivo cada 500 horas, adaptado a la operación frigorífica, es suficiente para mantener el equipo en óptimas condiciones. Es fundamental contar con un proveedor que ofrezca repuestos originales y técnicos capacitados localmente, porque una parada de planta en plena temporada de exportación tiene un costo altísimo.
Preguntas frecuentes
¿El litio pierde autonomía con el frío?
El sistema de gestión térmica de BYD mantiene la batería en rango operativo, por lo que la pérdida de rendimiento es mínima comparada con el plomo-ácido.
¿Se puede cargar la batería en la misma cámara?
Sí. Al no emitir gases durante la carga, el equipo puede conectarse directamente en el área de trabajo.
¿Cuánto dura una batería de litio en operación frigorífica?
Con mantenimiento adecuado supera ampliamente los 3.000 ciclos, lo que en muchos casos equivale a toda la vida útil del autoelevador.
¿Conviene comprar o alquilar?
Depende del volumen y la estacionalidad. Muchas empresas argentinas optan por alquiler con mantenimiento incluido para operaciones de temporada alta.
Contacto
Para asesoramiento técnico, cotizaciones o pruebas en planta de autoelevadores eléctricos BYD con batería de litio para la industria alimentaria en frío, escribinos a info@bydfork.com y un especialista te ayudará a dimensionar el equipo correcto para tu operación.


