

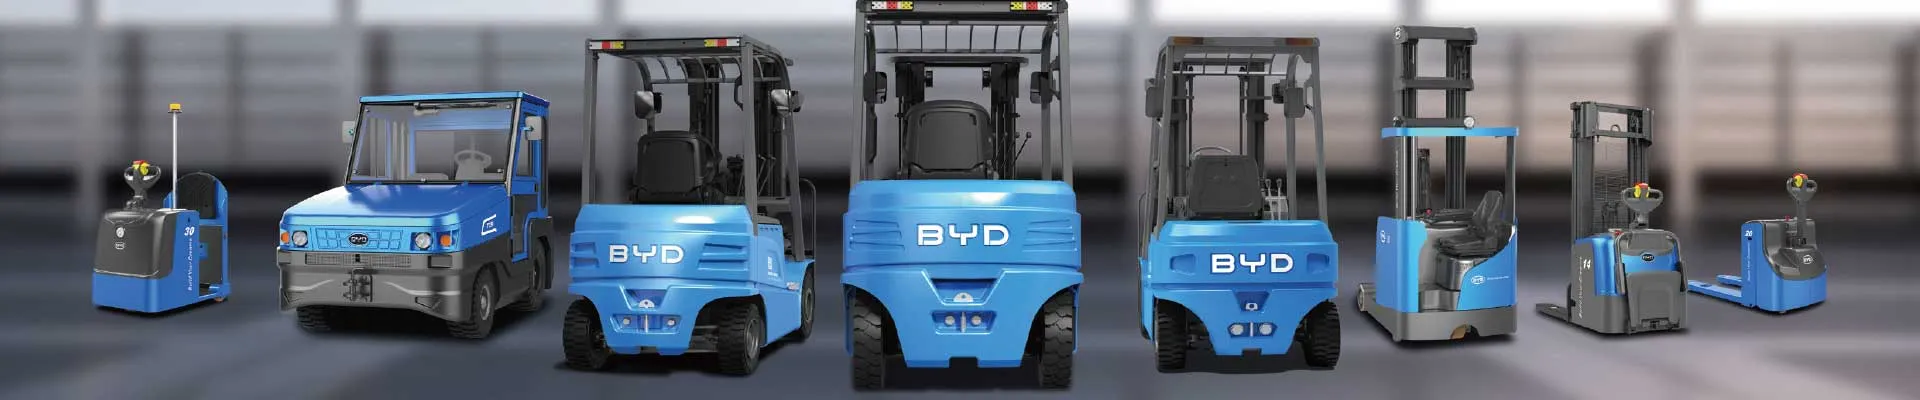
La electrificación del parque móvil industrial ya no es una tendencia: es la realidad operativa de almacenes, puertos, obras y plantas de producción. En ese contexto, las carretillas elevadoras de ion-litio —y en particular las de fabricantes consolidados como BYD— han desplazado progresivamente a las de plomo-ácido por su eficiencia energética, la ausencia de mantenimiento de batería y su capacidad de carga oportunista. Sin embargo, ese salto tecnológico exige revisar a fondo los protocolos de seguridad. No se trata solo de cumplir la normativa vigente: a medio plazo, una operación segura es siempre la operación más rentable.
Por qué la seguridad es un factor directo de rentabilidad
Muchos responsables de flota siguen viendo la seguridad como un centro de coste. La realidad de los datos es la contraria. Cada incidente con una carretilla elevadora genera costes que rara vez aparecen en el presupuesto inicial: parada de línea, daños en mercancía y estanterías, bajas laborales, recargo de primas de seguro, sanciones y, sobre todo, pérdida de confianza del equipo.
- Paradas no planificadas: un incidente térmico en una batería puede inmovilizar el equipo durante días o semanas.
- Coste de sustitución: reemplazar un módulo de batería dañado es mucho más caro que prevenir la causa que lo dañó.
- Primas de seguro: los siniestros repetidos encarecen las pólizas de responsabilidad civil y de daños materiales.
- Productividad del operador: un entorno seguro y predecible reduce el ausentismo y mejora la precisión en la manipulación.
- Vida útil del equipo: una carretilla bien tratada mantiene su valor residual y alarga su ciclo de amortización.
Qué diferencia a una carretilla de litio de una de plomo-ácido
La diferencia fundamental no está en el chasis ni en el mástil, sino en el sistema de energía. Una batería de ion-litio trabaja a una tensión más alta y estable, no requiere mantenimiento de electrolito y admite carga parcial sin penalización. Para el operador, eso significa menos manipulaciones de módulos de 500 kg, menos trasvase de ácidos y menos cambios de batería a mitad de turno.
Menos manipulación, menos accidentes
En una operación con plomo-ácido, el cambio de batería es una de las tareas de mayor riesgo: pesos elevados, desplazamientos laterales, riesgo de atrapamiento y de salpicaduras de ácido. Con el litio y la carga oportunista (aprovechar pausas y descansos para cargar), el cambio de batería desaparece de la rutina diaria. Es una reducción de riesgo objetiva y medible.
Más tensión, más responsabilidad
El reverso de la moneda: los sistemas de litio trabajan habitualmente entre 48 y 80 voltios con corrientes de carga elevadas. Los protocolos de intervención sobre el sistema eléctrico deben ser más estrictos, y el personal de mantenimiento necesita formación específica en alta corriente continua.
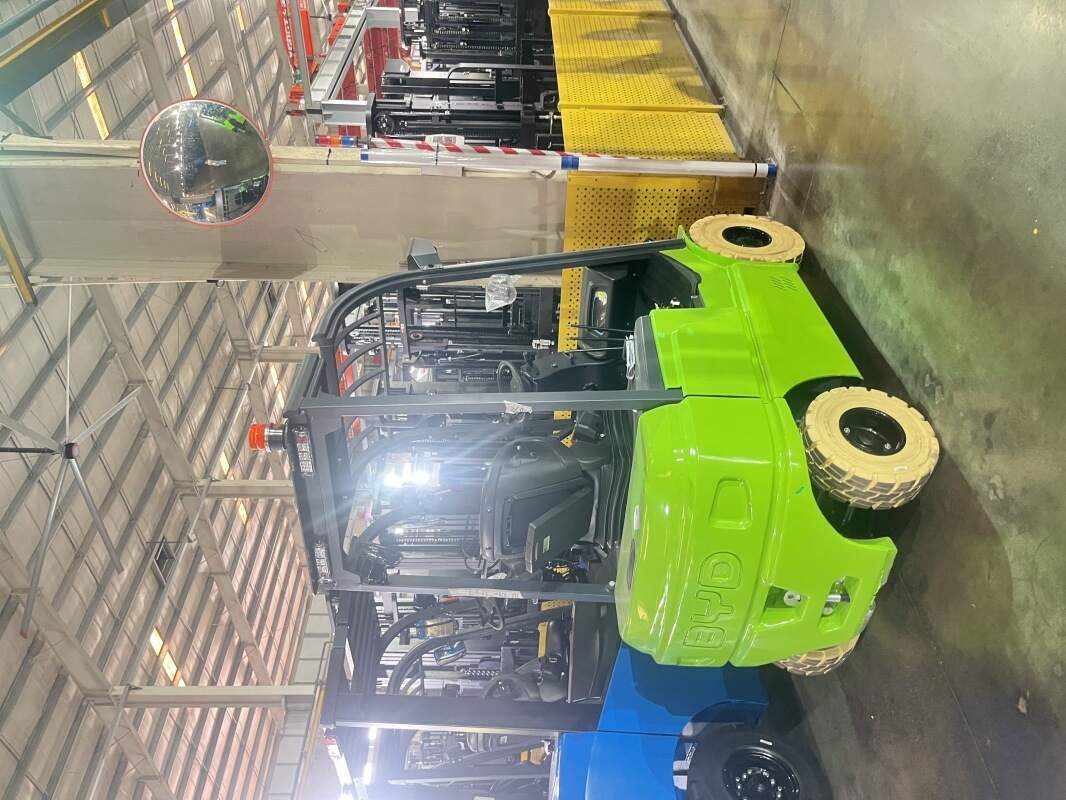
Riesgos específicos de las baterías de ion-litio
Riesgo térmico: la fuga térmica
Es el riesgo más citado y el que más preocupa. Una celda puede entrar en fuga térmica por sobrecarga, sobrecalentamiento, cortocircuito interno o daño mecánico. La reacción es en cadena y autosostenida: una vez iniciada, no se detiene con extintores convencionales. La buena noticia es que los sistemas de gestión de batería (BMS) de fabricantes como BYD supervisan tensión, corriente y temperatura celda a celda, y aíslan el módulo afectado antes de que la reacción se propague.
Riesgo eléctrico
Cortocircuitos por herramientas mal aisladas, conectores deteriorados o manipulaciones no autorizadas. Nunca debe abrirse la carcasa de una batería de litio sin autorización expresa del fabricante.
Riesgo químico y de emisiones
A diferencia del plomo-ácido, el litio no emite gases durante la carga normal en el mismo grado, lo que permite cargar en zonas interiores sin sala específica de carga en muchos casos. Sin embargo, en caso de incidente térmico sí se generan gases tóxicos y fluorados: la ventilación y la evacuación deben estar previstas.
Riesgo mecánico
Impactos, caída de objetos sobre la batería o el uso de la carretilla en aplicaciones para las que no está diseñada. La batería debe ir protegida dentro del contrapeso y con su carcasa íntegra.
Protocolo de carga seguro
La carga es el momento de mayor exposición. Establecer un procedimiento escrito, visible y auditado es la medida con mejor relación coste-beneficio de toda la operación.
| Fase | Acción obligatoria | Responsable |
|---|---|---|
| Antes de conectar | Verificar cargador, cable y conector sin daños; área libre de materiales inflamables | Operador |
| Conexión | Carretilla detenida, freno puesto, llave retirada, sistema apagado | Operador |
| Durante la carga | No fumar, no usar herramientas, no cubrir la batería; supervisión del BMS | Operador / Supervisor |
| Fin de carga | Desconectar del lado del cargador, revisar temperatura y estado del conector | Operador |
| Registro | Anotar incidencias, alarmas del BMS y horas de carga | Supervisor de flota |
Recomendación práctica: instalar los puntos de carga fuera de las rutas de circulación y señalizar una zona de exclusión de al menos un metro alrededor del equipo en carga.
Inspección diaria: el checklist que sí se cumple
Un checklist de veinte puntos que nadie rellena no sirve de nada. Diseñe uno de siete u ocho puntos, verifíquelo al inicio del turno y regístrelo digitalmente.
- Estado visual de la batería y de su carcasa (golpes, deformaciones, humedad).
- Conector de carga y cables sin fisuras ni quemaduras.
- Nivel de carga suficiente para el turno previsto.
- Frenos de servicio y de estacionamiento.
- Claxon, luces y señalización acústica de marcha atrás.
- Estado de neumáticos o ruedas y ausencia de fugas.
- Cinturón de seguridad y estructura de protección del operador.
- Ausencia de alarmas activas en el display del equipo.
Formación y cultura de seguridad
Ninguna tecnología sustituye a un operador formado. La formación debe cubrir tres niveles: conducción segura y estabilidad de carga, conocimiento del sistema de energía y actuación ante emergencias. Es especialmente importante explicar al operador qué no debe hacer: no abrir la batería, no usar cargadores no homologados, no improvisar reparaciones, no ignorar una alarma del BMS.
Refuerce la cultura con incentivos positivos: reconocer al turno con cero incidentes funciona mejor que sancionar. Y documente la formación, porque en una auditoría o ante un siniestro, la formación acreditada es la primera línea de defensa jurídica.
Ergonomía y diseño del área de trabajo
Gran parte de los incidentes no ocurren por fallo del equipo, sino por un entorno mal diseñado: pasillos estrechos, cruces sin visibilidad, suelos con baches, iluminación insuficiente. Antes de comprar más carretillas, revise el layout. Una auditoría de rutas y cruces suele revelar mejoras de bajo coste con impacto inmediato en la siniestralidad.
Mantenimiento predictivo y telemática
Los equipos de litio con conectividad permiten anticipar fallos: desviaciones de tensión entre celdas, temperaturas anómalas en carga, patrones de uso agresivo. Convertir esos datos en mantenimiento planificado reduce las paradas y los costes de reparación. En términos económicos, un programa de telemática bien explotado se amortiza habitualmente con la primera avería grave evitada.
Actuación ante emergencias
- Evacuar y ventilar ante humo o gases en la zona de carga.
- No usar extintores de agua ni de polvo convencional sobre una celda en fuga térmica; use agentes específicos para litio o sistemas de inmersión.
- Aislar el equipo y alejarlo de materiales inflamables si es posible hacerlo con seguridad.
- Contactar con el fabricante y con bomberos; no manipular la batería.
- Registrar el incidente y revisar la causa raíz antes de devolver el equipo al servicio.
Normativa y certificaciones de referencia
Trabaje con equipos que cumplan las normas de seguridad aplicables a carretillas industriales, con marcado CE, baterías certificadas y documentación técnica disponible en español. Exija al proveedor las fichas de seguridad, el manual de operación y el protocolo de actuación ante incidentes: un distribuidor serio los entrega antes de la primera reunión comercial.
Buenas prácticas: resumen ejecutivo
| Medida | Coste | Impacto en seguridad |
|---|---|---|
| Checklist diario digital | Bajo | Alto |
| Zona de carga señalizada | Bajo | Alto |
| Formación anual acreditada | Medio | Muy alto |
| Telemática y mantenimiento predictivo | Medio | Alto |
| Auditoría de rutas y layout | Bajo | Medio-alto |
Conclusión
La seguridad en la operación de carretillas elevadoras de litio no depende de un único elemento, sino de la combinación de tecnología fiable, procedimientos claros, formación continua y un entorno de trabajo bien diseñado. Elegir equipos con sistemas de gestión de batería robustos, como los de la gama BYD, reduce riesgos desde el primer día; pero es la disciplina operativa diaria la que convierte esa tecnología en una ventaja económica sostenida. Invertir en seguridad es, en la práctica, la forma más predecible de proteger el margen de la operación logística.
¿Necesita asesoramiento sobre la implantación segura de una flota de carretillas eléctricas de litio en su instalación? Escríbanos y analizamos su caso sin compromiso: info@bydfork.com


