

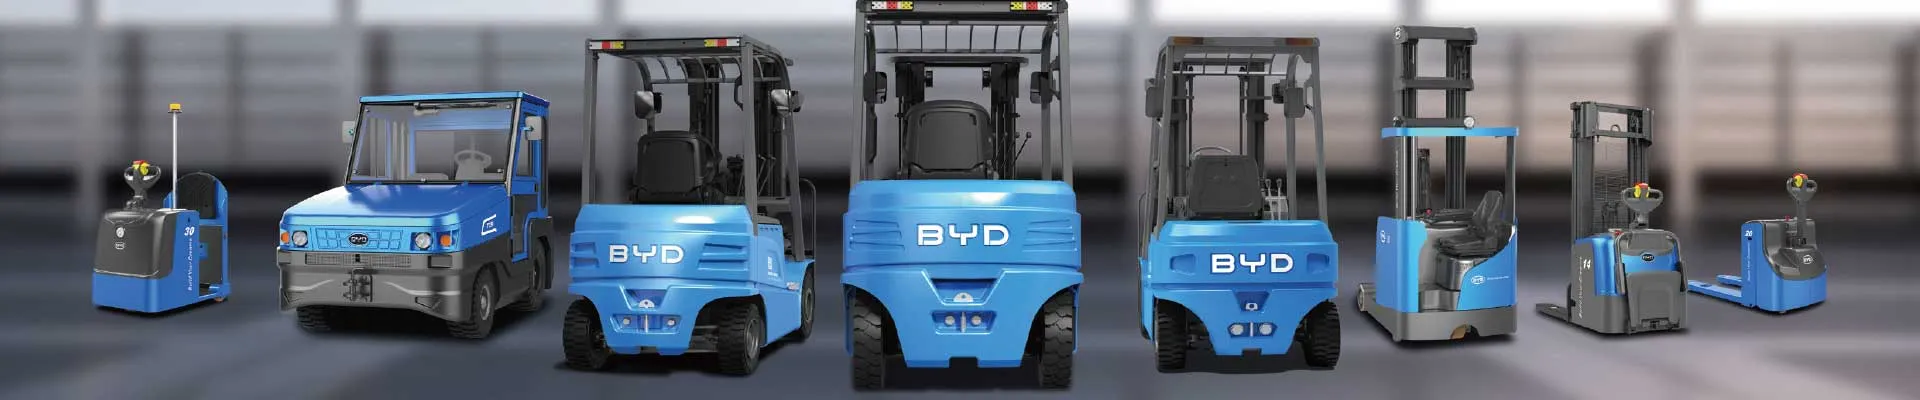
Introducción: el picking, el corazón de la bodega de alimentos
En una bodega de alimentos, el picking es la operación que más mano de obra consume y la que más impacta en la satisfacción del cliente final. Un pedido incompleto, un producto golpeado o un palé que llega tarde puede costar un contrato con un supermercado, una cadena de restauración o una plataforma de e‑commerce. Por eso, cada vez más operadores logísticos incorporan el recogepedidos como equipo central de su flota interna: una máquina diseñada específicamente para que el operario se desplace, suba, baje y prepare pedidos con el mínimo esfuerzo y el máximo rendimiento.
A diferencia de una carretilla contrapesada tradicional, el recogepedidos coloca al operario a la altura de la estantería, elimina desplazamientos improductivos y reduce drásticamente el riesgo de errores y lesiones. En este guide analizamos cómo este equipo transforma la operativa de una bodega de alimentos, qué tipos existen, cómo optimizar las tareas de picking y qué criterios técnicos y económicos conviene evaluar antes de invertir.
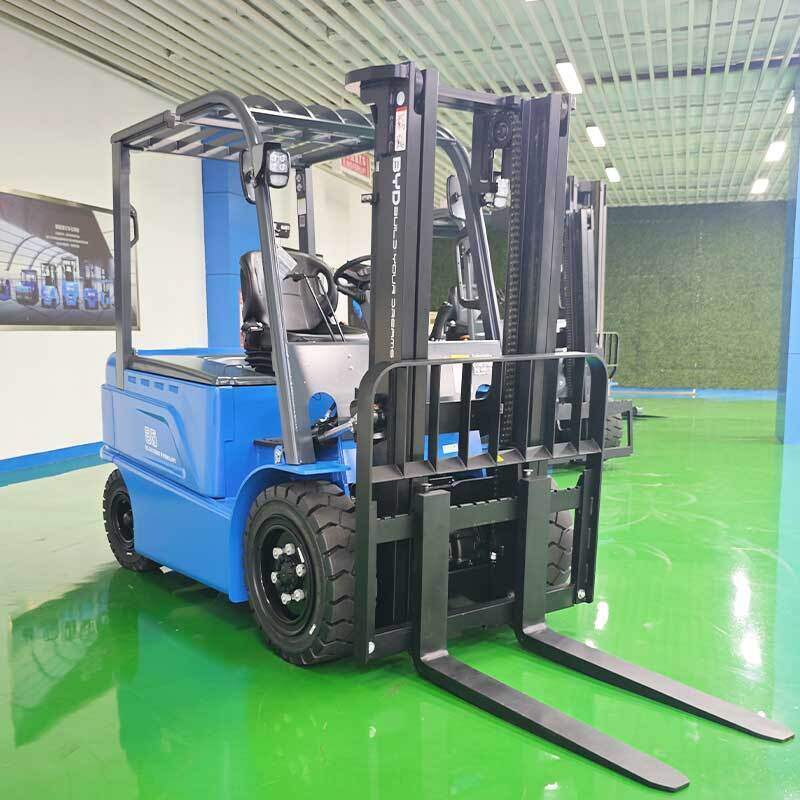
¿Qué es un recogepedidos y en qué se diferencia de una carretilla convencional?
Un recogepedidos (también llamado order picker o preparador de pedidos) es un equipo de manutención eléctrico concebido para que el operario prepare pedidos directamente desde la máquina. El operario sube a una plataforma elevable, se desplaza por los pasillos de la bodega y va depositando las unidades en un contenedor o palé integrado, sin necesidad de bajar del equipo en cada línea de pedido.
Las diferencias clave frente a una carretilla contrapesada o una transpaleta son claras:
- Altura de trabajo: la plataforma eleva al operario hasta el nivel exacto de la estantería, evitando estiramientos y escaleras.
- Contenedor integrado: el pedido se prepara sobre la propia máquina, con lo que se ahorran recorridos hacia la zona de consolidación.
- Velocidad y precisión: el operario controla directamente la marcha y la elevación, lo que agiliza cada línea de picking.
- Diseño compacto: permite circular por pasillos estrechos, habituales en cámaras frigoríficas y bodegas de alimentación.
- Ergonomía: reduce la fatiga acumulada en turnos de 8 horas con miles de líneas de pedido.
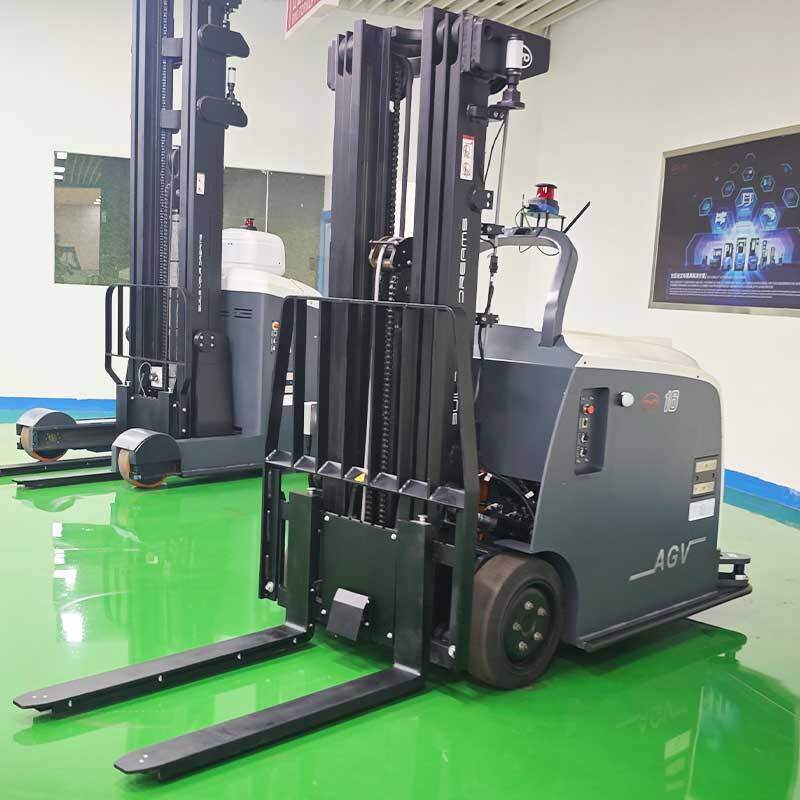
Tipos de recogepedidos para bodegas de alimentos
No todas las bodegas de alimentos necesitan el mismo equipo. La elección depende de la altura de las estanterías, del peso y volumen de las unidades de pedido, de la temperatura de la cámara y del ritmo de trabajo.
Recogepedidos de bajo nivel (transpaleta con plataforma)
Ideales para picking de palé completo o de cajas a nivel de suelo, con plataforma baja y conductor acompañante. Son muy habituales en almacenes de bebidas, productos secos y distribución a granel, donde el operario recoge cajas completas de forma rápida y segura.
Recogepedidos de nivel medio
Permiten alcanzar dos o tres niveles de estantería y resultan perfectos para bodegas con más de 4 metros de altura útil. Son la opción más versátil para almacenes de alimentación seca, conservas y productos no perecederos.
Recogepedidos de gran altura (order picker elevado)
Alcanzan alturas superiores a 8-12 metros y permiten preparar pedidos en estanterías de gran altura sin cambiar de equipo. Su uso se ha extendido en centros de distribución de gran capacidad y en cámaras de congelado con altura optimizada.
Recogepedidos con conductor acompañante o bipersonal
Variantes que permiten que dos operarios preparen pedidos simultáneamente en el mismo pasillo, duplicando la productividad en picos de demanda como campañas navideñas o lanzamientos promocionales.
| Tipo de recogepedidos | Altura de trabajo | Aplicación típica en alimentos | Ventaja principal |
|---|---|---|---|
| Bajo nivel | Hasta 1,5 m | Bebidas, cajas completas, granel | Velocidad y bajo coste |
| Nivel medio | 1,5 – 6 m | Almacén seco, conservas, no perecederos | Versatilidad y equilibrio coste/rendimiento |
| Gran altura | 6 – 12 m | Centros de distribución de gran capacidad | Aprovechamiento máximo del volumen |
| Bipersonal | Variable | Campañas y picos de demanda | Doble productividad por pasillo |
Beneficios reales: productividad, ergonomía y seguridad alimentaria
La incorporación de recogepedidos eléctricos en una bodega de alimentos suele traducirse en mejoras medibles a los pocos meses de uso:
- Aumento de la productividad: entre el 20 % y el 40 % más de líneas por hora gracias a la eliminación de desplazamientos a pie y de los traslados al área de consolidación.
- Reducción de errores: el operario permanece más cerca de la estantería y del lector de códigos, lo que disminuye los fallos de referencias y las roturas de stock.
- Menos lesiones y bajas: la elevación mecánica de la plataforma sustituye a las escaleras y a los estiramientos, reduciendo las lesiones lumbares y de hombro.
- Mejor trazabilidad: los modelos actuales se integran con el sistema de gestión de almacén (WMS) y con lectores RFID, lo que facilita el control de lotes y caducidades, un requisito crítico en alimentación.
- Ahorro energético: los equipos eléctricos con batería de litio consumen menos y se recargan en menos tiempo que los equipos de plomo-ácido o de combustión.
Cómo optimizar las tareas de picking con recogepedidos: 8 claves prácticas
- 1. Reordena el almacén según la rotación (slotting): coloca los productos de mayor demanda en las ubicaciones más accesibles y cercanas a la zona de expedición.
- 2. Aplica la clasificación ABC: dedica los niveles inferiores a las referencias A (alto volumen) y reserva los superiores a las C, reduciendo las elevaciones innecesarias.
- 3. Agrupa pedidos (batch picking): prepara varios pedidos en un solo recorrido cuando el volumen de líneas por pedido es bajo.
- 4. Define rutas de picking secuenciales: establece un sentido único de circulación por pasillo para evitar cruces y maniobras.
- 5. Utiliza contenedores normalizados: facilita la consolidación, el pesaje y la carga posterior en el camión.
- 6. Integra el recogepedidos con el WMS: la secuenciación automática de tareas reduce el tiempo de búsqueda y los errores humanos.
- 7. Planifica turnos y recargas: con baterías de litio, las recargas oportunistas de 15-30 minutos permiten cubrir turnos largos sin cambiar de batería.
- 8. Mide y ajusta: revisa semanalmente indicadores como líneas por hora, tasa de error y tiempo medio de preparación.
Estrategias de picking: discreto, por zonas, por lotes y wave picking
La elección de la estrategia condiciona el rendimiento del recogepedidos. En bodegas de alimentos con alta variedad de referencias y pedidos pequeños, el picking por lotes y el wave picking suelen dar los mejores resultados.
| Estrategia | Descripción | Cuándo conviene |
|---|---|---|
| Picking discreto | Un operario prepara un pedido completo | Pedidos grandes y poco frecuentes |
| Picking por zonas | Cada operario cubre un área del almacén | Bodegas grandes con productos heterogéneos |
| Batch picking | Varios pedidos en un mismo recorrido | Alto volumen de pedidos pequeños |
| Wave picking | Agrupación por franjas horarias de expedición | Distribución con rutas y horarios fijos |
Baterías de litio y mantenimiento: el factor que decide la rentabilidad
El coste total de propiedad (TCO) de un recogepedidos no depende solo del precio de compra. La batería, el mantenimiento y la disponibilidad del equipo determinan el retorno de la inversión. Las baterías de litio ofrecen ventajas decisivas en alimentación: no requieren sala de carga ventilada, admiten recargas parciales sin efecto memoria, mantienen la potencia hasta el final del turno y reducen el mantenimiento a prácticamente cero.
En este contexto, trabajar con fabricantes especializados en electromovilidad como BYD, con tecnología de litio-hierro-fosfato (LiFePO4) y equipos diseñados para operaciones intensivas, permite planificar turnos sin interrupciones y garantizar la cadena de frío sin riesgos de emisiones. Un mantenimiento preventivo trimestral, la revisión de ruedas y frenos y la limpieza periódica de la plataforma aseguran años de servicio con una disponibilidad superior al 95 %.
Seguridad, higiene y normativa alimentaria (HACCP)
En una bodega de alimentos, la seguridad del operario y la inocuidad del producto van de la mano. Los recogepedidos deben cumplir con la normativa de máquinas (Marcado CE, EN 1175) y con los protocolos APPCC/HACCP del cliente. Recomendaciones prácticas:
- Utilizar equipos con superficies lisas y fáciles de limpiar, sin rincones donde se acumule suciedad.
- Establecer un protocolo de limpieza diaria de plataformas, ruedas y contenedores.
- Formar al operario en conducción segura, uso del arnés y bloqueo de la plataforma.
- Señalizar los pasillos y limitar la velocidad en zonas de tránsito peatonal.
- Revisar el estado de los frenos y del sistema anticaídas antes de cada turno.
Indicadores (KPI) para medir la mejora
Sin medición no hay optimización. Estos son los indicadores que recomendamos implantar antes y después de incorporar recogepedidos:
| KPI | Qué mide | Objetivo orientativo |
|---|---|---|
| Líneas por hora | Productividad del picking | +20 % a +40 % |
| Tasa de error | Precisión del pedido | |
| Tiempo medio de preparación | Velocidad de respuesta | Reducción del 15 % |
| Disponibilidad del equipo | Fiabilidad de la flota | > 95 % |
| Coste por línea preparada | Rentabilidad global | Reducción del 10-20 % |
Errores frecuentes al incorporar recogepedidos
- Elegir un equipo sobredimensionado o con altura insuficiente para las estanterías existentes.
- No revisar el ancho de pasillo ni el peso máximo admitido por el entrepiso.
- Mantener el slotting antiguo tras la implantación, perdiendo parte del ahorro potencial.
- No formar al personal en las nuevas rutas y en el uso de la plataforma elevable.
- Descuidar el mantenimiento preventivo y las recargas programadas.
Plan de implementación en 6 pasos
- Paso 1: analizar el perfil de pedidos, alturas y temperaturas de la bodega.
- Paso 2: definir el tipo de recogepedidos y calcular la flota necesaria según la demanda punta.
- Paso 3: realizar una prueba piloto en un pasillo o zona concreta.
- Paso 4: ajustar el slotting y las rutas de picking con los datos recogidos.
- Paso 5: formar al equipo y definir protocolos de seguridad e higiene.
- Paso 6: medir KPIs durante 3 meses y escalar la solución al resto del almacén.
Conclusión: rentabilidad medible desde el primer turno
El recogepedidos no es un gasto, es una inversión con retorno medible. En bodegas de alimentos, donde el margen es ajustado y la rotación es alta, ganar un 20-30 % de productividad y reducir los errores de pedido puede marcar la diferencia entre una operación rentable y una que pierde clientes cada temporada. Combinado con baterías de litio de calidad y una planificación inteligente de rutas y slotting, el recogepedidos se convierte en el aliado estratégico del picking moderno.
¿Estás evaluando renovar tu flota de manutención o dar el salto a la preparación de pedidos con recogepedidos eléctricos? Escríbenos a info@bydfork.com y te ayudaremos a seleccionar el equipo adecuado para tu bodega de alimentos.


