

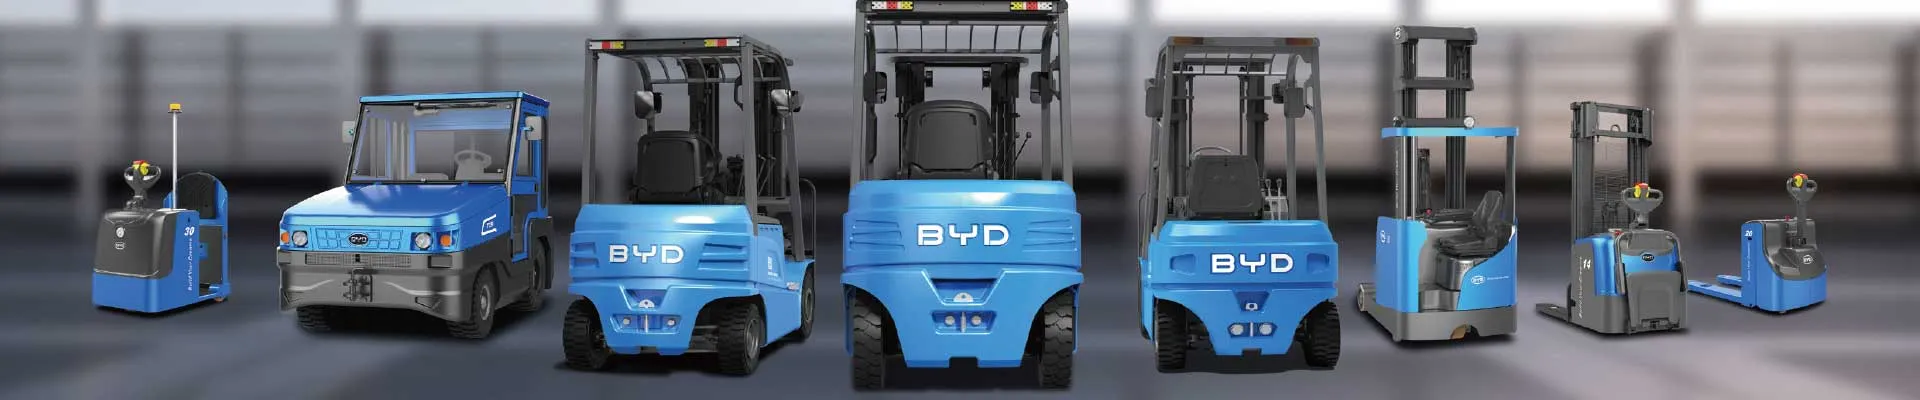
La industria alimentaria es uno de los entornos más exigentes para la maquinaria de manutención. No basta con mover cargas: hay que hacerlo sin dañar el producto, sin generar residuos de embalaje y cumpliendo protocolos de higiene cada vez más estrictos. En este contexto, la personalización de carretillas elevadoras BYD con empujador de paletas se ha convertido en una solución muy rentable para fábricas, almacenes frigoríficos y centros de distribución de alimentación.
Este artículo explica qué es un empujador de paletas, cómo se integra en una carretilla eléctrica BYD de batería de litio, qué ventajas aporta frente al arrastre o empuje manual de paletas y cómo abordar un proyecto de personalización con criterios técnicos y económicos sólidos.
Qué es un empujador de paletas y cómo funciona sobre una carretilla BYD
El empujador de paletas (también llamado empujador hidráulico, push-pull o slip sheet pusher) es un implemento que sustituye a la horquilla convencional. En lugar de introducir las uñas bajo la carga, el equipo dispone de una placa de empuje y un sistema de pinza o gancho que sujeta el borde de la paleta (o de la lámina deslizante) y la arrastra hacia la placa. De este modo la carga se apoya sobre una superficie plana de gran tamaño y se deposita en el mismo movimiento, sin necesidad de que las horquillas entren en el palé.
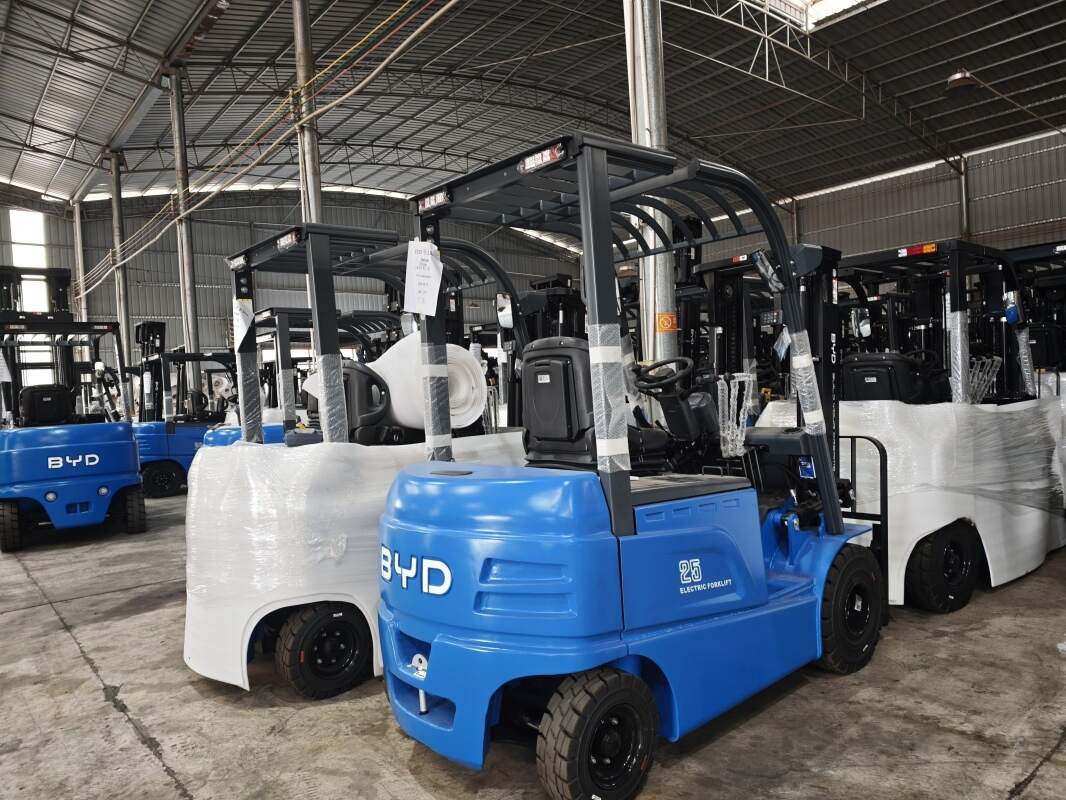
Sobre una carretilla elevadora BYD, el empujador se monta en el carro portahorquillas y se alimenta mediante una derivación hidráulica adicional. El operador controla la pinza y el desplazamiento de la placa desde un joystick o una palanca auxiliar situada en el puesto de conducción. Al tratarse de una base eléctrica con motorización y transmisión completamente integradas, la instalación resulta más limpia que en una carretilla diésel: no hay emisiones, el nivel sonoro es bajo y el circuito hidráulico trabaja con temperaturas estables, lo que alarga la vida de las juntas y reduce el mantenimiento.
Los retos del sector alimentario que resuelve el empujador de paletas
En alimentación, la paleta de madera es a menudo el elemento más problemático de la cadena logística. Se astilla, absorbe humedad, puede albergar insectos o microorganismos y, en cámaras frigoríficas, acumula hielo y suciedad. El empujador de paletas permite trabajar con láminas deslizantes de plástico o cartón, con palés de plástico de perfil bajo o incluso con la propia caja de producto, reduciendo la dependencia de la madera. Sus beneficios más valorados son:
- Menos roturas de embalaje: al no introducir horquillas, se elimina el riesgo de perforar sacos, cajas o film retráctil.
- Mejor higiene: la placa de empuje es lisa y fácil de limpiar; no hay horquillas con cavidades donde se acumulan restos.
- Ahorro en palés: el uso de láminas deslizantes reduce el coste por unidad de carga y el volumen de residuos.
- Menor huella de almacenamiento: las láminas ocupan mucho menos espacio que los palés de madera y no requieren tratamientos fitosanitarios.
- Más seguridad: el operador no manipula palés dañados a mano ni tiene que bajarse de la carretilla.
- Rentabilidad en frío: en cámaras frigoríficas, la ausencia de astillas y clavos evita atascos en los transportadores y reduce las paradas de línea.
La base ideal: carretillas BYD de litio para atmósferas alimentarias
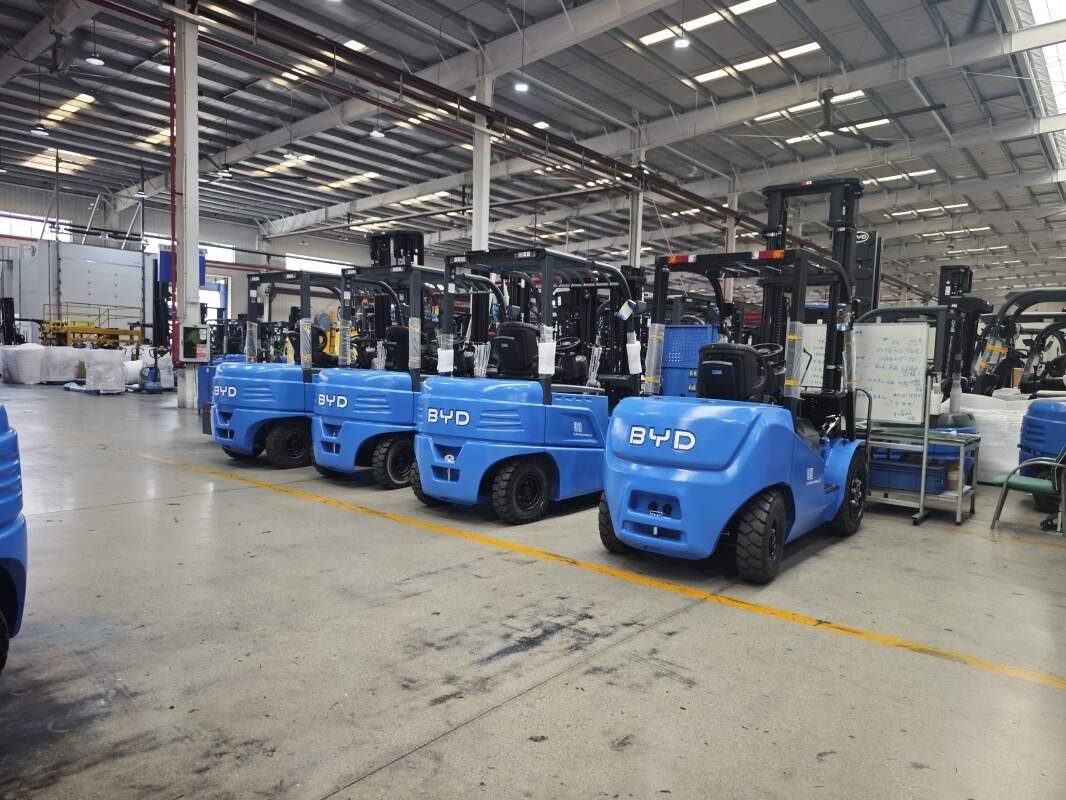
La personalización solo tiene sentido si la máquina base es adecuada. Las carretillas BYD con batería de litio hierro fosfato ofrecen varias características que encajan muy bien con la industria alimentaria:
- Cero emisiones en el punto de uso: imprescindible en salas blancas, zonas de envasado y cámaras donde no se permite la combustión.
- Carga oportunista: la batería de litio admite recargas parciales durante las pausas, sin efecto memoria, lo que permite mantener la carretilla operativa en turnos rotativos sin cambiar de batería.
- Baja emisión de calor y ruido: reduce la carga térmica en cámaras frigoríficas y mejora la ergonomía acústica del operario.
- Electrónica de control precisa: la gestión de la hidráulica proporcional facilita movimientos suaves con cargas delicadas, algo clave con producto fresco, congelado o envasado frágil.
- Diseño compacto y sellado: hay versiones con protecciones IP y componentes aptos para limpieza con agua a presión moderada, previa validación técnica.
Tipos de empujador de paletas disponibles para carretillas BYD
No todas las cargas se comportan igual. Antes de personalizar conviene elegir la arquitectura del implemento en función del producto, la lámina deslizante y la altura de apilado.
| Tipo de empujador | Uso recomendado | Ventaja principal | Consideración técnica |
|---|---|---|---|
| Empujador con pinza de agarre | Láminas deslizantes de plástico o cartón, carga ligera y media | Agarre fiable y rápido | Requiere lámina en buen estado y de espesor adecuado |
| Empujador con placa de fricción | Palés de plástico de perfil bajo y cajas rígidas | Menor desgaste de la lámina | Menos eficaz con cargas muy deformables |
| Empujador de doble placa | Cargas pesadas y apilados altos | Mejor estabilidad y control | Aumenta el peso propio y reduce la capacidad residual |
| Empujador con desplazador lateral integrado | Pasillos estrechos y muelles de carga | Corrige la posición sin mover la carretilla | Mayor complejidad hidráulica |
Proceso de personalización paso a paso
1. Análisis de la carga y del flujo
Se documentan pesos, dimensiones, tipo de lámina, temperaturas de trabajo, alturas de apilado y distancias recorridas. Este análisis determina la capacidad residual necesaria, que es el factor que más condiciona el diseño.
2. Cálculo de la capacidad residual
El empujador añade peso y desplaza el centro de gravedad hacia delante. Hay que recalcular la carga admisible a la altura máxima de trabajo y comprobar la estabilidad con la carga en posición elevada. Nunca debe darse por válida la capacidad nominal de la carretilla sin implemento.
3. Selección del sistema hidráulico
Se define el número de funciones auxiliares (pinza, empuje, desplazamiento), el caudal y la presión disponibles, y si es necesario instalar una válvula adicional o un acumulador. En las BYD eléctricas conviene ajustar la electrónica para que el empuje sea progresivo y no dañe el producto.
4. Materiales y acabados higiénicos
Placas de acero inoxidable o acero pintado con recubrimiento alimentario, tornillería protegida, ausencia de rincones muertos y superficies inclinadas para el drenaje. En zonas de lavado se valoran sellados y lubricantes autorizados para contacto indirecto.
5. Validación en condiciones reales
Se realizan pruebas con el producto del cliente: extracción de la lámina, depósito en estantería, apilado a dos y tres alturas y ciclo completo en cámara. Solo después se fija la configuración definitiva y se documenta la ficha técnica.
Higiene, normativa y trazabilidad
Un proyecto de personalización en alimentación debe apoyarse en el plan HACCP de la planta. Los puntos que suelen auditarse son la limpieza del implemento, la ausencia de acumulación de agua, la compatibilidad de los materiales con el producto y la facilidad de inspección. Es habitual exigir que las superficies en contacto indirecto cumplan con la reglamentación europea de materiales destinados a contacto con alimentos y que los lubricantes estén registrados como grado alimentario. Si la carretilla circula por zonas con riesgo de atmósfera explosiva por polvo, debe revisarse la clasificación del área y las protecciones específicas antes de instalar cualquier equipo.
Además, conviene incluir el empujador en el plan de mantenimiento preventivo y en los registros de limpieza, con una frecuencia definida y un responsable identificado. Esta trazabilidad documental es lo que marca la diferencia en una auditoría de cliente o de certificación.
Rentabilidad: dónde está el retorno de la inversión
La categoría de esta solución es claramente rentable, pero el retorno no proviene solo del ahorro en palés. Estos son los vectores económicos que suelen analizarse en un estudio de viabilidad:
| Concepto | Impacto típico | Cómo se mide |
|---|---|---|
| Sustitución de palés de madera por láminas | Alto | Coste unitario por palé frente a coste de lámina |
| Reducción de mermas por rotura de embalaje | Medio-alto | Registro de incidencias y valor del producto dañado |
| Menos tiempo de ciclo en carga y descarga | Medio | Palés movidos por hora antes y después |
| Menor mantenimiento de estanterías y transportadores | Medio | Horas de parada por atascos y reparaciones |
| Ahorro energético frente a máquinas diésel | Medio | Consumo por hora y coste del kWh |
| Menos accidentes e incidentes ergonómicos | Bajo-medio, pero estratégico | Índice de siniestralidad y bajas |
En la mayoría de plantas con volumen medio, la suma de ahorro en embalaje, reducción de mermas y mejora de productividad permite amortizar la inversión en un plazo razonable, especialmente si se compara con seguir manipulando palés dañados o con soluciones diésel de mayor coste operativo.
Buenas prácticas de uso y mantenimiento
- Formar al operario en la secuencia correcta: aproximación, agarre, retracción, desplazamiento y depósito sin giros bruscos.
- Inspeccionar la lámina deslizante antes de cada turno; una lámina rasgada provoca atrapamientos y paradas.
- Limpiar la placa de empuje al final de cada turno y secarla en zonas de lavado.
- Revisar el nivel de aceite hidráulico y el estado de las mangueras cada 250 horas o según el plan del fabricante.
- Comprobar el estado de la batería de litio y su sistema de gestión, evitando cargas en atmósferas con humedad extrema no previstas.
- Registrar cualquier incidencia de agarre o deslizamiento para ajustar la presión de la pinza.
Errores frecuentes al elegir un empujador de paletas
El error más común es dimensionar el implemento sin recalcular la capacidad residual, lo que genera situaciones de inestabilidad con la carga en altura. Otros fallos habituales son elegir una pinza demasiado agresiva para producto blando, olvidar la compatibilidad con el tipo de lámina, no prever el espacio de recogida en el muelle o no incluir el nuevo equipo en el plan de limpieza y mantenimiento. También es frecuente comprar un empujador estándar cuando el flujo real exige desplazamiento lateral integrado. Un estudio técnico previo evita todos estos sobrecostes.
Preguntas frecuentes
¿Se puede instalar un empujador en cualquier carretilla BYD?
En la mayoría de modelos contrabalanceados eléctricos sí, siempre que se valide la hidráulica, la capacidad residual y el uso previsto. Es imprescindible el análisis técnico caso por caso.
¿Es compatible con el trabajo en cámara frigorífica?
Sí, con los materiales, lubricantes y sellados adecuados para baja temperatura. Deben revisarse las propiedades de la lámina deslizante en frío.
¿Reduce la capacidad de carga de la carretilla?
Sí, como cualquier implemento. El fabricante debe entregar la curva de capacidad residual con el empujador montado.
¿Merece la pena frente a seguir usando palés de madera?
Cuando el volumen es relevante y hay problemas de higiene, roturas o coste de palé, el ahorro acumulado suele justificar la inversión.
Conclusión
La personalización de carretillas elevadoras BYD con empujador de paletas es una de las mejoras con retorno más claro en la industria alimentaria: mejora la higiene, reduce mermas, disminuye el coste de embalaje y aprovecha las ventajas de la tracción eléctrica de litio. La clave está en realizar un estudio técnico riguroso de la carga, la capacidad residual y las condiciones de trabajo antes de instalar el equipo.
Si está valorando esta solución para su planta, nuestro equipo puede ayudarle a definir la configuración óptima y a estimar el retorno de la inversión. Escríbanos a info@bydfork.com y le prepararemos un estudio personalizado sin compromiso.


