

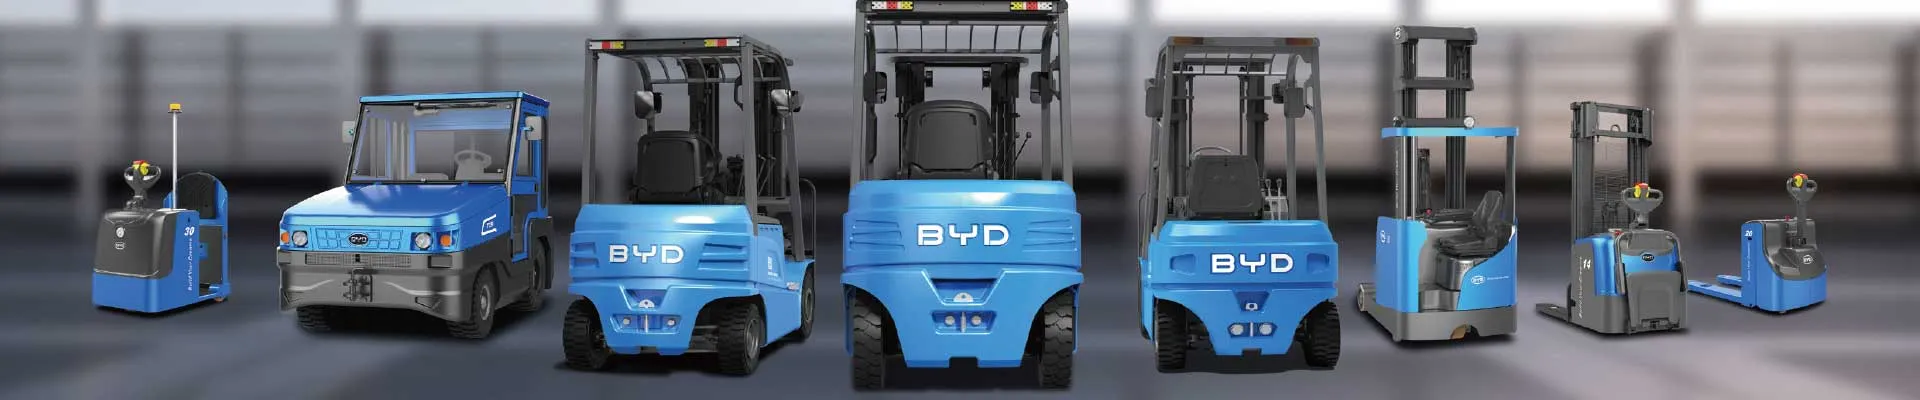
En una planta de embalaje industrial, el palé es mucho más que un soporte de madera: es la unidad de carga que conecta la producción con el cliente final. Cada movimiento de un palé implica tiempo, espacio, energía y, sobre todo, dinero. Por eso la logística de palés se ha convertido en uno de los factores que más influyen en la rentabilidad de una instalación de embalaje, y el autoelevador eléctrico es la herramienta que hace posible que ese flujo sea continuo, silencioso y seguro dentro de naves donde se trabaja con cartón, film retráctil, flejes y producto terminado.
Esta guía práctica explica cómo organizar la manipulación de palés con autoelevadores eléctricos de batería de litio, qué ventajas aporta la tecnología BYD frente a otras alternativas y cómo medir el retorno de la inversión con criterios reales de planta.
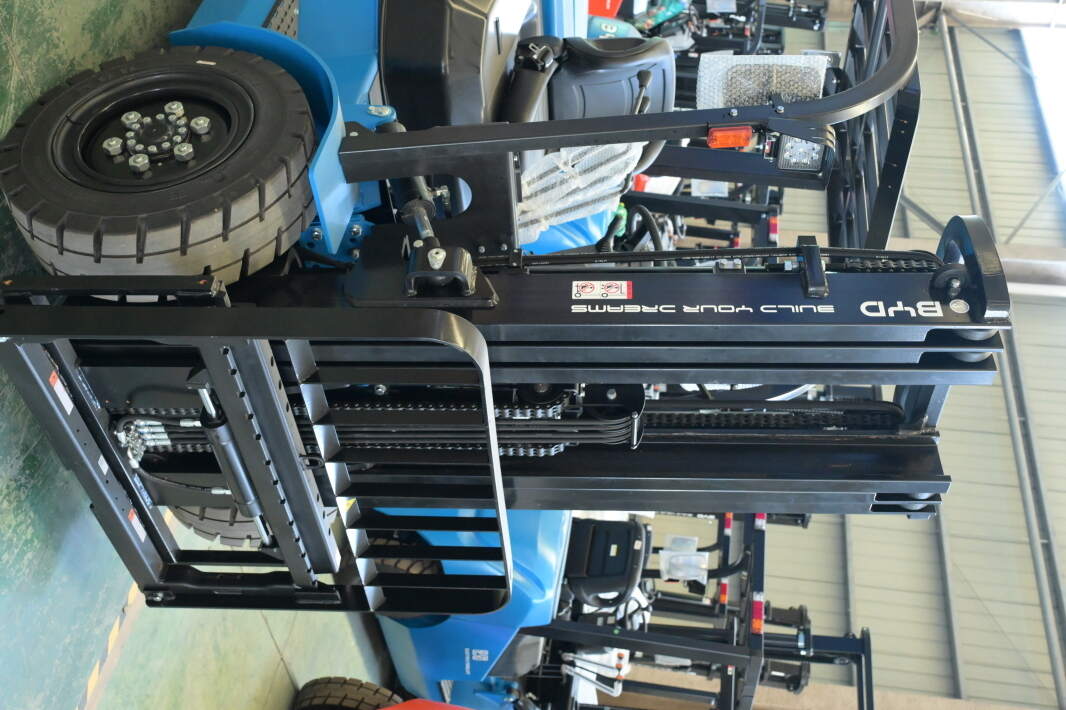
Por qué la logística de palés decide la rentabilidad del embalaje industrial
En una instalación de embalaje el margen se construye con pequeños detalles repetidos miles de veces al día. Un autoelevador que tarda dos minutos más en cada ciclo de carga de palé, un pasillo mal dimensionado o una batería que obliga a cambiar de turno sin equipo operativo pueden destruir la rentabilidad de un contrato de embalaje completo. Los costes ocultos más habituales son:
- Tiempo de inactividad por recarga: las baterías de plomo-ácido exigen cambios de batería y tiempos de carga de 6 a 8 horas, además de enfriamiento.
- Espacio dedicado: cada palé mal ubicado consume metros cuadrados productivos en naves de alquiler elevado.
- Daños en el embalaje: maniobras bruscas, horquillas desgastadas o carga mal distribuida generan reprocesos y devoluciones.
- Seguridad: un accidente con un palé de gran altura puede paralizar una línea completa.
Un autoelevador eléctrico de litio, bien elegido y bien integrado en el flujo, ataca directamente los cuatro puntos.
Retos específicos del palé en instalaciones de embalaje
El embalaje industrial no se comporta como un almacén de distribución convencional. Nos encontramos con cargas heterogéneas, embalajes retractilados de gran altura, palés de exportación tratados, productos frágiles o piezas de gran peso con centro de carga descentrado. Los retos más frecuentes son:
- Altura de estiba variable: conviene trabajar con mástiles triplex y capacidades residuales calculadas a la altura máxima real, no a la altura nominal.
- Rotación rápida y mixta: el mismo equipo debe mover materias primas (cartón, film), producto semiacabado y palé terminado.
- Superficies y pasillos estrechos: la huella del equipo y el radio de giro determinan el ancho mínimo de pasillo y, por tanto, la capacidad de almacenamiento.
- Ambientes con polvo de cartón: exige protección adecuada del sistema eléctrico y rutinas de limpieza periódicas.
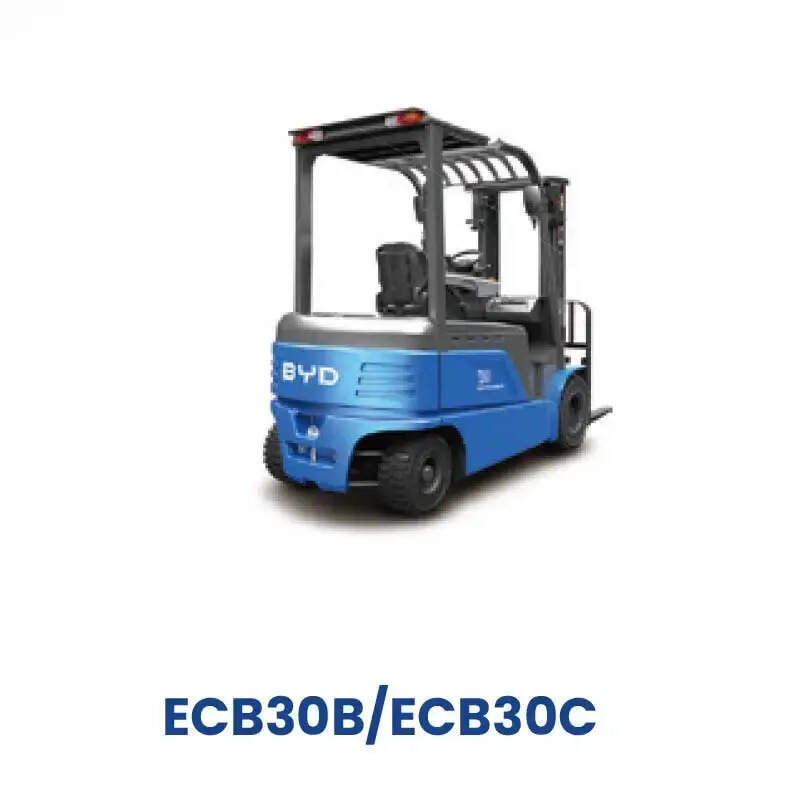
Autoelevadores eléctricos frente a combustión interna
Dentro de una nave de embalaje cerrada, la comparación no es solo económica: es de viabilidad operativa. La siguiente tabla resume el comportamiento en entorno interior.
| Criterio | Autoelevador eléctrico de litio | Autoelevador de combustión |
|---|---|---|
| Emisiones en interior | Nulas | Gases y partículas, requiere ventilación |
| Ruido | Muy bajo | Elevado, afecta a la comunicación |
| Coste energético por hora | Muy reducido (electricidad) | Alto y volátil (GLP/diésel) |
| Mantenimiento | Pocas piezas móviles, sin aceites ni filtros | Cambios de aceite, filtros, correas |
| Recarga | Carga de oportunidad en pausas | Repostaje rápido |
| Vida útil en ambiente limpio | Alta | Media por desgaste térmico |
En instalaciones de embalaje con producto sensible (alimentación, farmacia, cosmética o exportación), la ausencia de emisiones no es un lujo: es un requisito de calidad y de auditoría.
La ventaja del litio BYD en la manipulación de palés
Las baterías de litio hierro fosfato (LiFePO4) que equipan los autoelevadores BYD han cambiado las reglas del juego por varios motivos prácticos:
- Carga de oportunidad: el equipo puede conectarse en las pausas de comida o entre turnos sin necesidad de agotar la batería, eliminando el ciclo completo de descarga.
- Sin cambio de batería: se suprime la sala de carga, el trasiego de baterías y el riesgo asociado a la manipulación de bloques de plomo.
- Eficiencia energética superior: menor pérdida en el proceso de carga y descarga, con un consumo eléctrico notablemente inferior al de plomo-ácido.
- Vida útil prolongada: miles de ciclos con degradación gradual y sin efecto memoria.
- BMS inteligente: el sistema de gestión de batería protege frente a sobretemperatura, sobredescarga y desequilibrio de celdas, y facilita la trazabilidad de la flota.
El resultado en planta es simple: el autoelevador está disponible cuando la línea lo necesita, que es exactamente el momento en que el palé genera valor.
Cómo diseñar el flujo de palés dentro de la instalación
Antes de elegir el equipo, conviene dibujar el recorrido del palé. Un esquema útil distingue estas zonas:
- Recepción de materiales de embalaje: cartón, film, esquineros, flejes y palés vacíos. Requiere apilado a baja altura y alta frecuencia.
- Zona de embalaje: aquí el palé se forma, se retractila y se etiqueta. Es el punto crítico de seguridad por la presencia de operarios a pie.
- Buffer de producto terminado: amortigua los picos de producción y permite preparar la expedición sin bloquear la línea.
- Expedición: carga en camión, con control de peso, altura y estabilidad de la carga.
- Cuarentena o retención de calidad: zona separada y señalizada para palés pendientes de inspección.
Recomendaciones prácticas de layout: mantener pasillos principales de al menos 3,5 m cuando circulen equipos contrapesados, señalizar carriles peatonales diferenciados, evitar cruces en ángulo recto sin espejos y reservar zonas de espera donde el autoelevador no invada el área de embalaje manual.
Seguridad y ergonomía en la manipulación de palés
La seguridad no es un documento: es una rutina diaria. Algunas medidas de alto impacto:
- Verificar la carga nominal residual del equipo a la altura real de trabajo, especialmente con mástil triplex.
- Comprobar el estado de horquillas, cadenas y topes antes de cada turno.
- Respetar el centro de carga indicado en la placa; los palés de embalaje suelen estar descentrados.
- Limitar la velocidad en zonas de presencia de personas y usar señalización acústica en cruces.
- Formar al operador en estabilidad de cargas retractiladas y en el efecto del viento en muelles abiertos.
Mantenimiento y gestión de flota
Los autoelevadores eléctricos de litio reducen drásticamente las tareas de mantenimiento, pero no las eliminan. Un plan mínimo incluye revisión diaria visual, control mensual de niveles y frenos, inspección trimestral de la batería y su cableado, y auditoría anual de la estructura. La telemetría de flota permite detectar equipos infrautilizados o sobrecargados y redistribuir tareas antes de que aparezca el cuello de botella.
Indicadores clave para medir la rentabilidad
| Indicador | Objetivo orientativo |
|---|---|
| Movimientos de palé por hora y equipo | Creciente mes a mes |
| Horas de inactividad por recarga | Cercanas a cero |
| Coste energético por palé movido | Decreciente |
| Incidentes de seguridad | Cero |
| Daños en embalaje por manipulación | Menos del 1 % |
| Disponibilidad de flota | Superior al 95 % |
El cálculo de rentabilidad debe hacerse sobre el coste total de propiedad: inversión, energía, mantenimiento, mano de obra, espacio liberado y coste de las paradas. En la mayoría de instalaciones de embalaje con dos o tres turnos, la sustitución de equipos de combustión o de plomo-ácido por autoelevadores eléctricos de litio se amortiza en un horizonte de dos a tres años, y antes si se elimina la sala de carga.
Errores frecuentes que conviene evitar
- Elegir el equipo por precio de compra y no por coste por palé movido.
- Sobredimensionar la capacidad nominal sin calcular la capacidad residual en altura.
- No prever puntos de recarga distribuidos en la nave.
- Mezclar circulación de peatones y autoelevadores sin separación física.
- Descuidar la formación continua de los operadores.
Conclusión: el palé como unidad de rentabilidad
Optimizar la logística de palés en una instalación de embalaje industrial no consiste en comprar más equipos, sino en hacer que cada movimiento cuente. Los autoelevadores eléctricos con batería de litio BYD ofrecen disponibilidad continua, costes energéticos bajos, cero emisiones en interior y una gestión de flota sencilla, tres palancas que impactan directamente en el margen del negocio. Analizar el flujo, dimensionar correctamente y medir con indicadores claros es el camino para convertir la manipulación de palés en una ventaja competitiva.
Si desea una evaluación de su instalación de embalaje y una propuesta de flota eléctrica adaptada a su volumen de palés, escriba a info@bydfork.com y nuestro equipo comercial le ayudará a calcular el retorno de la inversión.


