

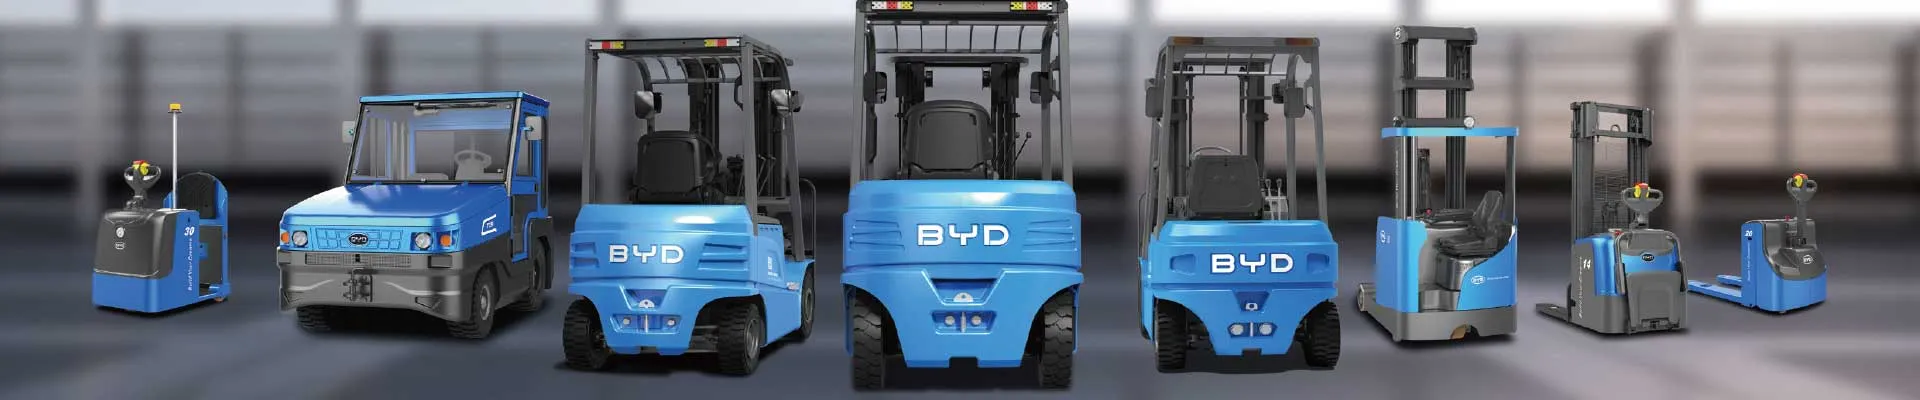
El cross-docking ha dejado de ser una técnica reservada a grandes operadores logísticos para convertirse en el núcleo operativo de las instalaciones de embalaje industrial modernas. En estas plantas, la mercancía llega, se clasifica, se embala y se expide en cuestión de horas —a veces de minutos—, sin pasar por almacenamiento prolongado. En ese contexto, la carretilla elevadora no es un simple vehículo de manutención: es el eslabón que conecta la recepción, la línea de embalaje y el muelle de salida. Y cuando ese eslabón falla, todo el flujo se detiene.
Por eso cada vez más responsables de operaciones están sustituyendo sus equipos de plomo-ácido por carretillas elevadoras de batería de litio. La razón no es una moda tecnológica: es una cuestión de disponibilidad, de coste por hora operativa y de capacidad real para sostener ritmos de trabajo intensivos sin interrupciones por recarga ni cambios de batería. En esta guía analizamos por qué el litio encaja de forma natural con el cross-docking y cómo evaluar su rentabilidad en tu instalación de embalaje.
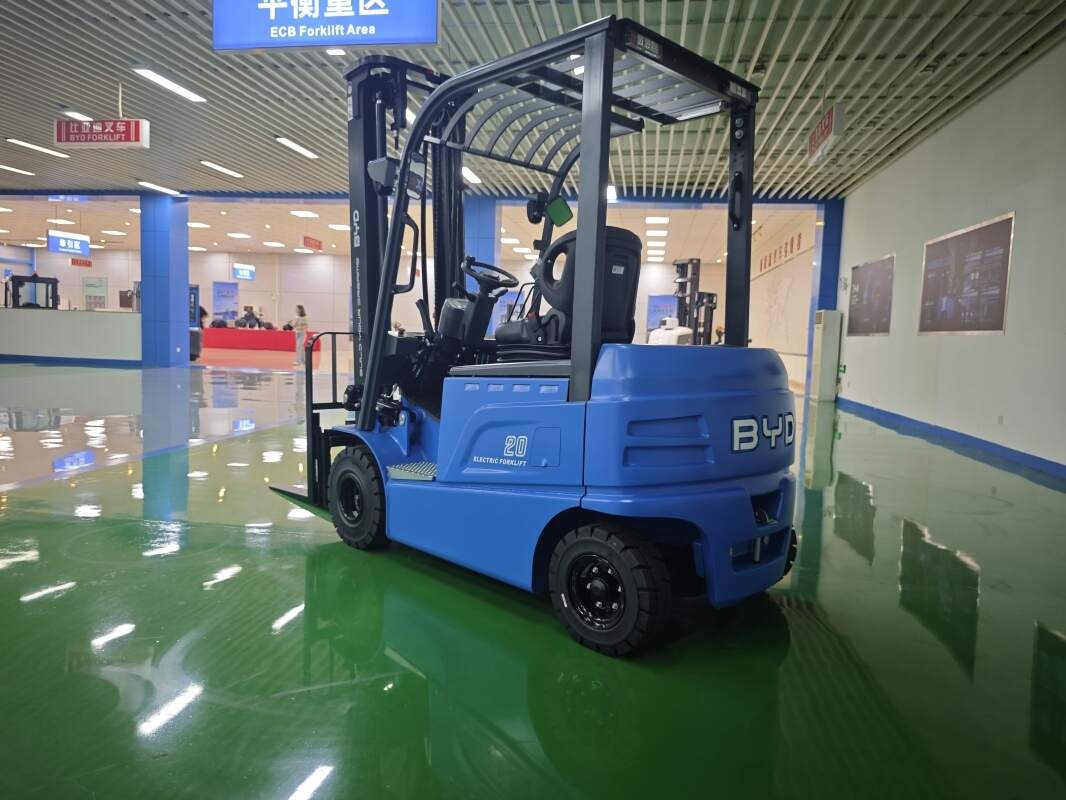
Qué es el cross-docking y por qué transforma el embalaje industrial
El cross-docking consiste en recibir mercancía y expedirla con el mínimo tiempo de permanencia posible, reorganizando cargas, consolidando pedidos y realizando las tareas de embalaje y etiquetado durante esa ventana breve. En una planta de embalaje industrial, esto implica mover palés completos, cajas sueltas y embalajes retornables entre zonas que pueden estar a cientos de metros de distancia.
- Flujo unidireccional: la mercancía entra por un lado y sale por otro, sin retornos innecesarios de vehículo.
- Alta variabilidad: el mix de referencias cambia cada día, incluso cada turno.
- Ventanas horarias estrictas: los camiones no esperan; si un palé no está listo, se pierde el viaje.
- Espacio limitado: el muelle y la zona de embalaje suelen estar saturados de tráfico peatonal y de equipos.
Todo ello exige carretillas con una disponibilidad cercana al 100 %, giros ágiles en pasillos estrechos y una gestión energética que no obligue a detener la operación a media mañana.
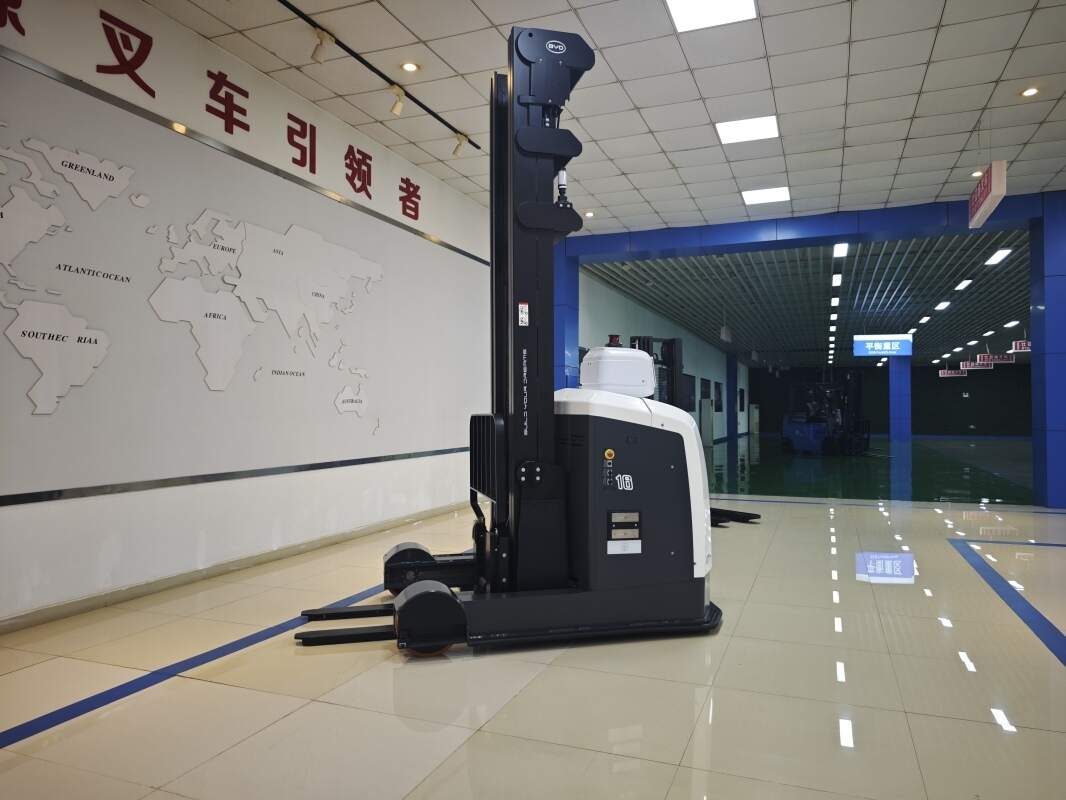
Los cinco retos operativos del cross-docking en plantas de embalaje
1. Tiempos de permanencia mínimos
Si una carretilla debe abandonar el flujo para cambiar de batería, se rompe la secuencia. Con plomo-ácido, el cambio de batería o la recarga de oportunidad consumen entre 20 y 45 minutos por equipo y turno, además del tiempo de desplazamiento hasta la sala de carga.
2. Multitud de turnos encadenados
Las instalaciones de embalaje industrial suelen operar en dos o tres turnos, a veces con picos nocturnos. Un equipo alimentado con litio puede recargarse parcialmente en las pausas sin sufrir el efecto memoria, lo que permite aprovechar huecos muertos que con plomo-ácido resultan inútiles.
3. Espacio en muelle y en sala de carga
Cada batería de plomo-ácido requiere su cargador, su espacio de ventilación y su sistema de extracción de gases. El litio elimina esa infraestructura: los cargadores son compactos y pueden instalarse junto al muelle o en la pared de la nave.
4. Exigencia de precisión en el embalaje
Colocar un palé en una encajonadora o en una enfardadora requiere control fino. Los sistemas de litio mantienen una curva de potencia estable incluso con la batería al 15 %, algo que el plomo-ácido no garantiza.
5. Trazabilidad y control de costes
Los sistemas de gestión de batería (BMS) del litio registran consumo, ciclos y estado de salud, datos que alimentan indicadores de coste por movimiento y de eficiencia energética.
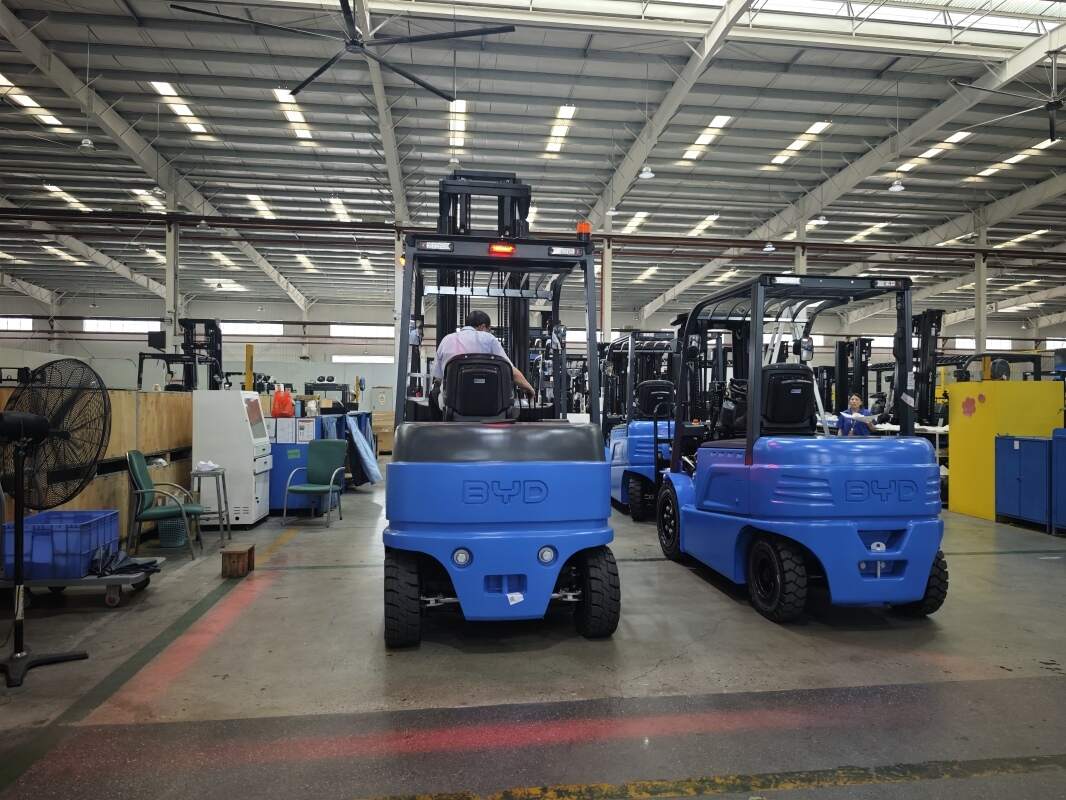
Por qué la batería de litio marca la diferencia frente al plomo-ácido
La comparación técnica es contundente cuando se aplica al contexto del cross-docking, donde la disponibilidad pesa más que el precio inicial.
| Factor | Plomo-ácido | Litio (BYD) |
|---|---|---|
| Tiempo de recarga completa | 8-10 horas | 1-2 horas |
| Recarga de oportunidad | Limitada y perjudicial | Totalmente viable |
| Cambio de batería | Necesario en cada turno | No necesario |
| Eficiencia energética | 70-80 % | Más del 95 % |
| Mantenimiento | Reposición de agua, limpieza, ventilación | Casi nulo |
| Vida útil (ciclos) | 1.200-1.500 | 3.000-4.000 |
| Emisiones en carga | Gases y calor | Cero emisiones |
El resultado práctico es que una carretilla de litio puede operar de forma prácticamente continua con pequeñas recargas durante las pausas del personal, mientras que su equivalente de plomo-ácido necesita una segunda batería y una sala de carga dedicada.
Carretillas elevadoras BYD de litio: tecnología pensada para el flujo continuo
Las carretillas BYD con batería de litio hierro fosfato (LiFePO4) están diseñadas precisamente para operaciones que no admiten pausas. Sus puntos fuertes en un entorno de cross-docking y embalaje son:
- Batería integrada y sin mantenimiento: no requiere reposición de electrolito ni cambios de batería durante la vida útil del equipo.
- Carga rápida y parcial: permite recargar en pausas de 20-30 minutos sin degradar la célula.
- Química estable y segura: el LiFePO4 es térmicamente más estable que otras químicas de litio, lo que reduce el riesgo en entornos con polvo de cartón y film.
- Potencia constante: mantiene el rendimiento de elevación hasta niveles bajos de carga, clave para manipular palés pesados en el muelle.
- Bajo coste energético: la alta eficiencia de carga y descarga reduce el consumo eléctrico por hora operativa.
Rentabilidad: cómo calcular el retorno de la inversión (ROI)
La categoría de este análisis es clara: rentable. Pero la rentabilidad debe demostrarse con números, no con impresiones. Estos son los conceptos que conviene cuantificar antes de decidir.
Costes que desaparecen o se reducen
- Compra de una segunda batería por carretilla (en plomo-ácido).
- Infraestructura de sala de carga, ventilación y extracción.
- Mano de obra dedicada al cambio de baterías y a la reposición de agua.
- Consumo eléctrico asociado a la ineficiencia de carga del plomo-ácido.
- Paradas de operación por batería agotada.
Ejemplo orientativo de cálculo
| Concepto | Flota de plomo-ácido (4 equipos) | Flota de litio BYD (4 equipos) |
|---|---|---|
| Baterías adicionales | 4 | 0 |
| Horas anuales de parada por carga/cambio | 480 h | 60 h |
| Coste eléctrico anual estimado | Base | -25 % |
| Mantenimiento de baterías | Alto | Muy bajo |
Con estos datos, el periodo de amortización del sobrecoste inicial del litio suele situarse entre 12 y 24 meses en operaciones de dos o tres turnos. Cuanto mayor sea la intensidad de uso y más estrictas las ventanas de cross-docking, más corto será el retorno.
Buenas prácticas para integrar carretillas de litio en tu muelle
- Mapea el flujo real: mide distancias, número de movimientos por hora y puntos de espera antes de dimensionar la flota.
- Instala puntos de carga de oportunidad: un cargador junto a la zona de embalaje permite aprovechar pausas de 15 minutos.
- Define una política de recarga: el litio no necesita descargas profundas; recargar al 50 % es más eficiente que esperar al 10 %.
- Forma al personal en el BMS: el operario debe entender los indicadores de estado y las alertas del sistema.
- Revisa la señalización del muelle: pasillos de circulación diferenciados, espejos en esquinas y zonas de espera para camiones.
- Integra la telemetría: los datos de uso permiten reasignar equipos entre turnos y detectar cuellos de botella.
Seguridad y cumplimiento normativo
El cross-docking concentra tráfico de carretillas, peatones, camiones y líneas de embalaje en un espacio reducido. Algunas medidas imprescindibles:
- Formación certificada del operador según la normativa vigente y revisión periódica de habilidades.
- Inspección diaria del equipo antes de iniciar el turno, con registro documental.
- Comprobación del estado de la batería y del cargador: cables, conectores y ausencia de daños.
- Protocolo de actuación ante incidentes con baterías de litio, aunque su química LiFePO4 sea estable.
- Delimitación clara de la zona de carga y prohibición de estacionar carretillas en pasillos de evacuación.
Errores frecuentes que destruyen la rentabilidad
- Dimensionar la flota solo por precio de compra: ignora el coste total de propiedad y las paradas operativas.
- Mantener la sala de carga antigua: ocupa espacio útil que podría destinarse a embalaje o a staging de palés.
- No medir el rendimiento real: sin indicadores de movimientos por hora, es imposible justificar la inversión.
- Mezclar flotas sin criterio: conviene definir qué equipos cubren qué tramos del flujo.
- Descuidar la formación: una carretilla de litio mal utilizada pierde parte de su ventaja energética.
Conclusión
En una instalación de embalaje industrial, el cross-docking premia a quien tiene disponibilidad inmediata de equipo, energía y espacio. Las carretillas elevadoras de batería de litio encajan en esa lógica porque eliminan las paradas por cambio de batería, reducen la infraestructura de carga y mantienen la potencia constante durante todo el turno. La decisión, eso sí, debe apoyarse en un análisis de flujo y de coste total de propiedad: cuando se hace bien, el retorno llega en menos de dos años y la operación gana en flexibilidad, seguridad y capacidad de respuesta.
Si estás evaluando renovar tu flota o dimensionar una nueva operación de cross-docking, nuestro equipo puede ayudarte a calcular el ahorro real para tu planta y a seleccionar el modelo BYD adecuado a tu flujo de embalaje. Escríbenos a info@bydfork.com y te prepararemos un estudio orientativo sin compromiso.


