

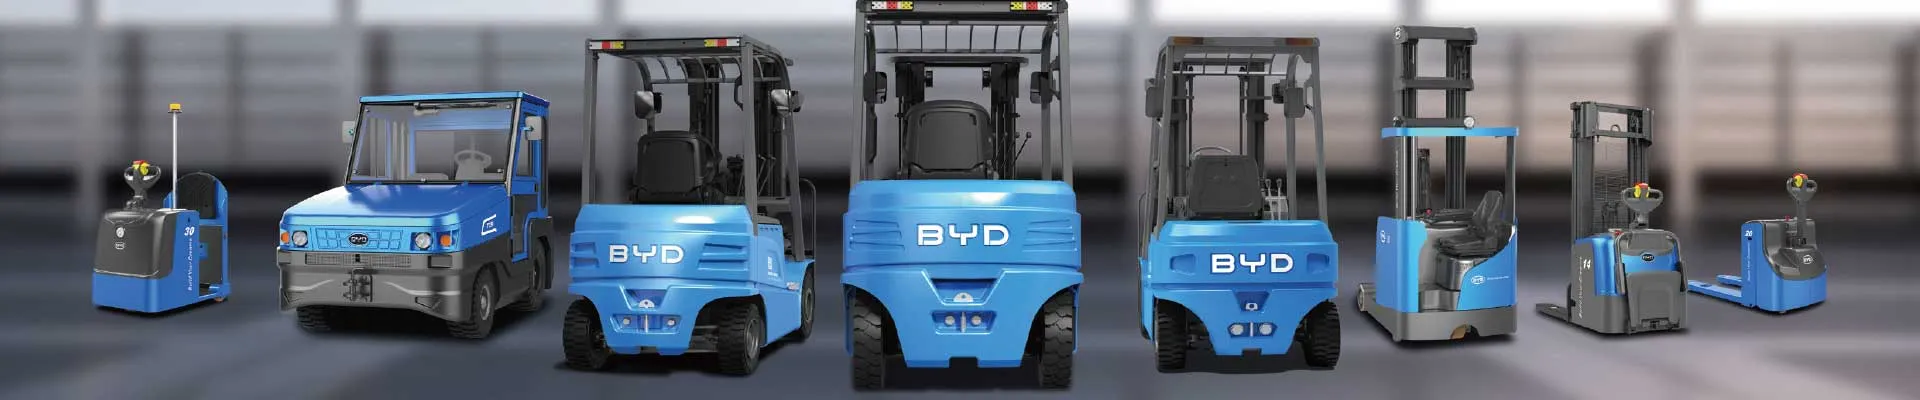
En un almacén, el pedido no se entrega cuando sale del muelle: se entrega cuando el cliente lo recibe completo, sin daños y en el plazo prometido. Entre esos dos momentos hay una fase crítica que rara vez aparece en los grandes planes estratégicos pero que consume la mayor parte del tiempo operativo: la preparación y el despacho. Aquí es donde las carretillas contrapesadas BYD de batería de litio marcan una diferencia medible en productividad, seguridad y coste por hora. Esta guía explica cómo integrarlas de forma rentable en su operativa diaria.
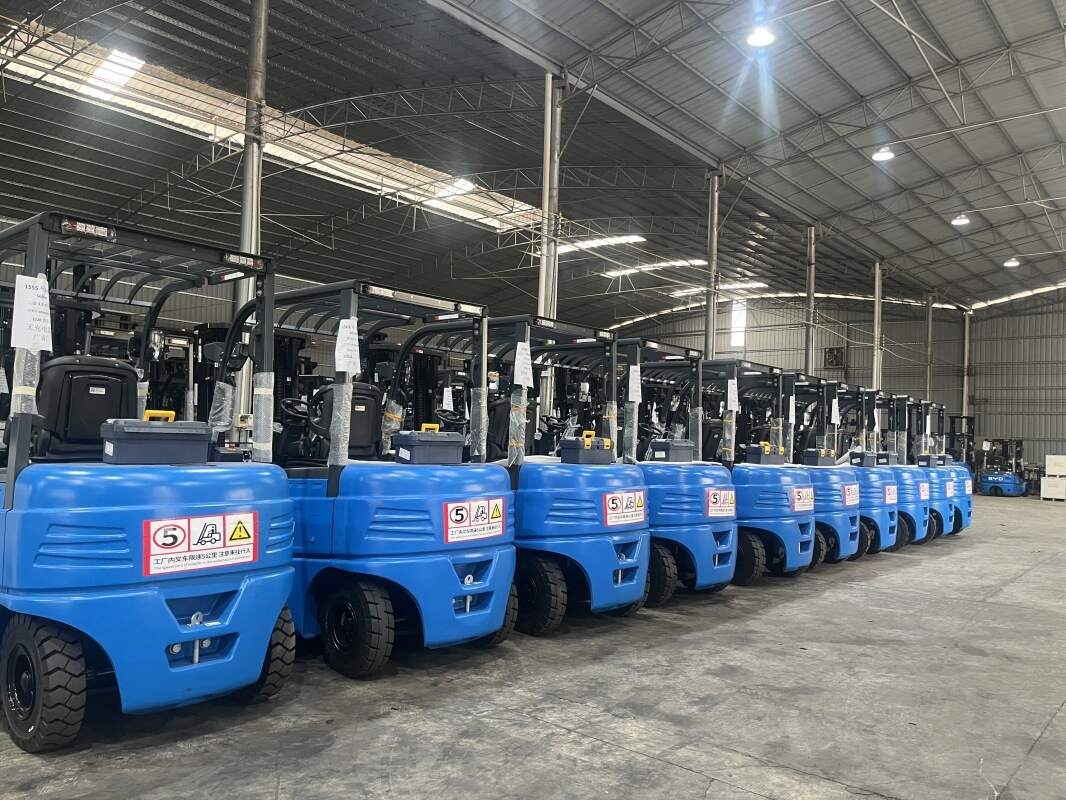
Por qué la preparación y el despacho deciden la rentabilidad del almacén
La preparación de pedidos (picking, consolidación, embalaje) y el despacho (paletizado, carga de camión, documentación) son procesos de alto volumen y baja tolerancia al error. Un pedido mal consolidado genera una devolución; una carga mal estibada genera una reclamación; un retraso en el muelle genera penalizaciones. Ninguno de esos costes aparece en la factura del proveedor de carretillas, pero todos aparecen en la cuenta de resultados.
Las carretillas contrapesadas son, en la mayoría de instalaciones, el vehículo que conecta la zona de almacenaje con la zona de expedición. Su rendimiento determina el ritmo de todo el flujo: si la máquina pierde potencia, si el operador tiene que bajar a cambiar la batería, si la visibilidad de la horquilla obliga a maniobras extra, el cuello de botella se traslada directamente al muelle. Por eso la elección del equipo no es una decisión de compras: es una decisión de rentabilidad.
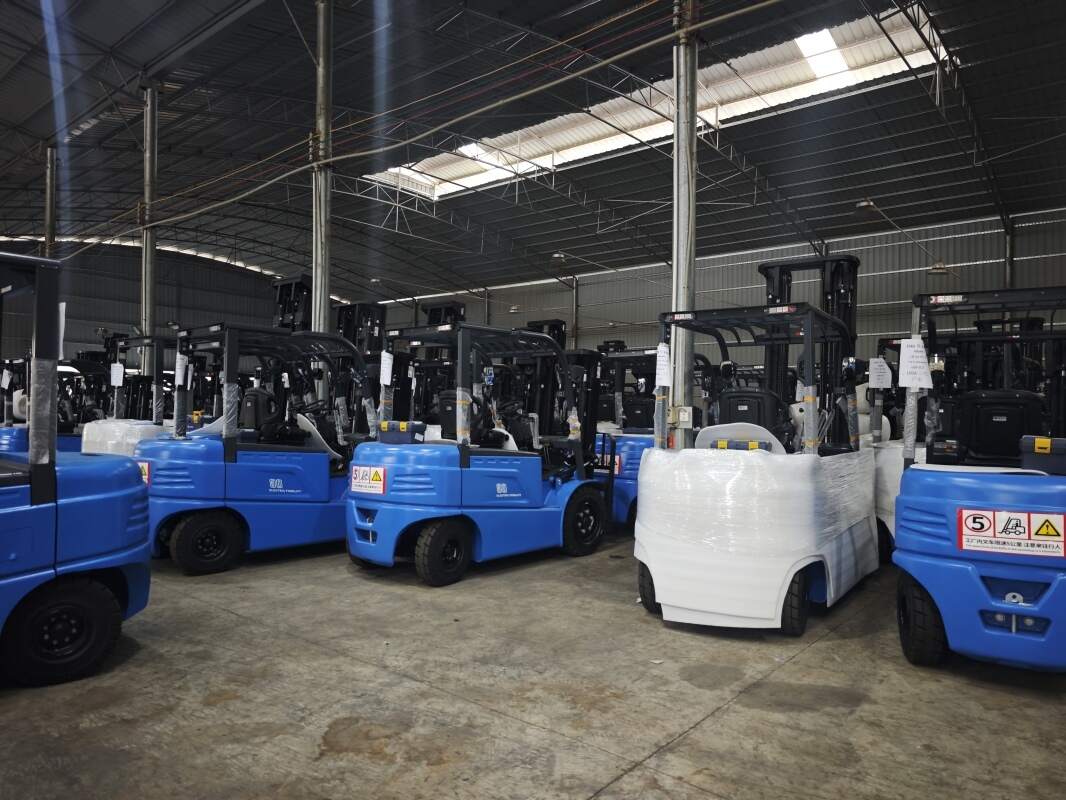
Qué aporta una carretilla contrapesada BYD en la preparación de pedidos
Energía estable durante todo el turno
La tecnología de litio-hierro-fosfato (LiFePO4) que utiliza BYD mantiene una curva de descarga prácticamente plana. En la práctica esto significa que la carretilla rinde igual en la primera hora del turno que en la séptima, algo que no ocurre con el plomo-ácido, cuya tensión cae progresivamente y obliga al operador a notar pérdida de respuesta en los momentos finales del turno, justo cuando se concentran las urgencias del despacho.
Además, la carga por oportunidad permite conectar la carretilla a un cargador en las pausas de 15 o 20 minutos y recuperar autonomía sin necesidad de cambiar la batería ni de disponer de una sala de carga específica con ventilación forzada.
Precisión, estabilidad y visibilidad
En la consolidación de pedidos es habitual manipular cargas mixtas, palets parcialmente formados y contenedores ligeros. La geometría contrapesada y el control progresivo de la hidráulica permiten colocar la horquilla con precisión milimétrica, algo esencial para no dañar el embalaje ni el palet inferior de una pila. La visibilidad a través del mástil y la posición de conducción elevada reducen las maniobras de corrección, que son tiempo perdido en cada ciclo.
Ergonomía que se traduce en productividad
Un operador que sube y baja de la carretilla veinte veces por turno, que no puede ver bien el extremo de la horquilla o que sufre vibraciones innecesarias acaba ralentizando el ciclo. Los modelos BYD trabajan con puestos de conducción amplios, suspensión del asiento y mandos de bajo esfuerzo, lo que reduce la fatiga acumulada y mantiene el rendimiento del equipo humano estable a lo largo de la jornada.
Flujo de trabajo: dónde encaja la contrapesada en el despacho
| Fase | Tarea típica | Valor que aporta la contrapesada BYD |
|---|---|---|
| Consolidación | Traslado de palets preparados desde picking a zona de expedición | Ciclos rápidos y sin pérdida de potencia al final del turno |
| Paletizado | Formación de pilas y enfundado | Precisión de horquilla y estabilidad de carga |
| Carga de camión | Introducción de palets en caja o plataforma | Altura de elevación y visibilidad en maniobra |
| Cross-docking | Movimiento directo muelle a muelle | Disponibilidad continua gracias a la carga por oportunidad |
| Devoluciones | Descarga y recolocación de mercancía | Versatilidad con accesorios y horquillas ajustables |
Comparativa: litio BYD frente a plomo-ácido en operaciones de picking y despacho
| Criterio | Litio BYD | Plomo-ácido |
|---|---|---|
| Tiempo de carga | 1–2 horas (carga completa), parcial en pausas | 6–8 horas + enfriamiento |
| Cambio de batería | No necesario en la mayoría de turnos | Habitual en turnos largos |
| Rendimiento al final del turno | Constante | Decreciente |
| Mantenimiento | Sin agua, sin ecualización | Reposición de agua y control de densidad |
| Espacio requerido | Cargador compacto junto a la zona de trabajo | Sala de carga con ventilación |
| Vida útil estimada | Superior, con ciclos completos más numerosos | Limitada por ciclos y profundidad de descarga |
El resultado práctico es que una operación de despacho con litio elimina una de las interrupciones más costosas del turno: la rotación de baterías. Cada cambio de batería supone entre 15 y 30 minutos de carretilla parada, más el tiempo del operador y el riesgo de error en la conexión.
Indicadores que debe medir para confirmar la rentabilidad
- Ciclos por hora y por carretilla: comparativa antes y después de la implantación.
- Tiempo medio de preparación por pedido: desde la primera línea hasta la consolidación.
- Pedidos despachados por turno y porcentaje de pedidos completados en plazo.
- Horas de carretilla parada por causas energéticas (carga, cambio de batería, avería).
- Coste energético por hora de operación, incluyendo el rendimiento de carga.
- Incidencias de daño en mercancía durante manipulación y carga.
- Coste total de propiedad (TCO) a cinco años: adquisición, energía, mantenimiento y horas perdidas.
Buenas prácticas operativas para maximizar el rendimiento
Gestione la carga por oportunidad, no la carga completa
Aproveche las pausas reglamentarias y los cambios de turno para conectar la carretilla. Quince minutos de carga en la comida pueden aportar la autonomía suficiente para cerrar la jornada sin necesidad de tocar la batería. Coloque los puntos de carga cerca de la zona de expedición para evitar desplazamientos improductivos.
Diseñe el layout pensando en la maniobra
Los pasillos de expedición suelen ser más anchos que los de almacenaje, pero la zona de espera del muelle congestiona la maniobra. Reserve una zona de estacionamiento temporal para palets preparados y mantenga despejado el radio de giro de la contrapesada. Una anchura libre mal calculada obliga a maniobras en tres tiempos que duplican el tiempo de ciclo.
Refuerce la seguridad en la carga de camiones
El despacho concentra los riesgos: bordes de muelle, peatones, camiones en movimiento y cargas sobredimensionadas. Establezca una secuencia clara de bloqueo de ruedas del camión, señalización del área y uso de calzos. La visibilidad del operador debe verificarse antes de cada maniobra, especialmente cuando la carga supera la altura de la horquilla.
Forme al operador en el equipo concreto
Una carretilla eléctrica de litio responde de forma distinta a una de combustión: la entrega de par es inmediata y silenciosa. Esa suavidad debe gestionarse con tacto en la hidráulica para no golpear la carga. Una formación breve sobre frenada regenerativa y control progresivo reduce daños y alarga la vida útil de la batería.
Planifique el mantenimiento en ventanas de baja actividad
Las revisiones preventivas deben caer en los momentos de menor tráfico de expedición, no en el pico de campaña. Con el litio, la ausencia de mantenimiento de batería libera tiempo técnico que puede dedicarse a la revisión de frenos, hidráulica y ruedas, que son los puntos realmente críticos en una contrapesada.
Errores frecuentes que destruyen la rentabilidad
- Dimensionar la flota por número de máquinas y no por ciclos reales por turno.
- Mantener una sala de carga de plomo-ácido en paralelo por si acaso, duplicando costes fijos.
- No medir el tiempo de maniobra en muelle y atribuirlo a la pericia del operador cuando es un problema de layout.
- Descargar la batería de litio hasta el límite de forma sistemática por falta de puntos de carga intermedios.
- Comprar accesorios no homologados que alteran el centro de gravedad de la carga.
Coste total de propiedad: el argumento decisivo
El precio de adquisición es solo la primera línea del análisis. En una operación de despacho intensiva, el TCO se reparte entre energía, mantenimiento, horas perdidas por cambio de batería y espacio dedicado a carga. La combinación de batería de litio, carga por oportunidad y menor mantenimiento suele inclinar la balanza hacia la contrapesada eléctrica BYD en plazos de tres a cinco años, especialmente en instalaciones con dos o tres turnos.
Preguntas frecuentes
¿Puede una contrapesada BYD trabajar en dos turnos sin cambiar la batería?
En la mayoría de aplicaciones de preparación y despacho, sí, siempre que se aprovechen las pausas para cargas parciales. Para turnos muy intensivos conviene dimensionar la autonomía con el distribuidor.
¿Necesito una sala de carga especial?
No. La carga de litio no requiere ventilación forzada ni control de densidad, lo que permite instalar cargadores compactos en la propia zona de expedición.
¿Es compatible con accesorios de manipulación?
Sí, con accesorios homologados por el fabricante para mantener la estabilidad y la capacidad residual de carga.
Conclusión
La preparación y el despacho de pedidos son el escenario donde una carretilla contrapesada demuestra si es una herramienta rentable o un coste oculto. Energía estable, precisión de maniobra, ergonomía y carga por oportunidad convierten a las carretillas contrapesadas BYD de litio en un activo que sostiene el ritmo del muelle sin interrupciones. Antes de renovar la flota, mida ciclos, tiempos de maniobra y horas paradas: esos tres datos definirán el retorno de la inversión.
Para recibir asesoramiento técnico, simulación de flota o una propuesta adaptada a su operativa de preparación y despacho, escriba a info@bydfork.com.


