

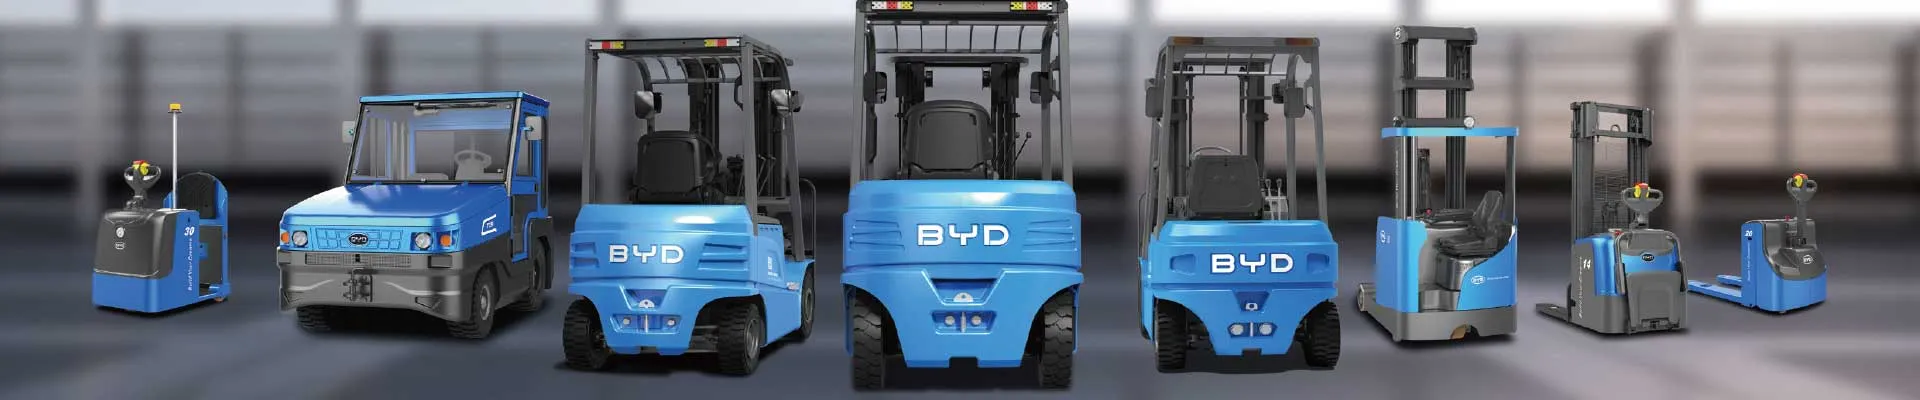
Las bodegas con alta rotación de mercancías —centros de distribución, operaciones de e-commerce, plataformas de cross-docking y almacenes de consumo masivo— comparten un denominador común: el movimiento de pallets no se detiene. En ese contexto, la carretilla contrapesada deja de ser un simple equipo de manutención y se convierte en el eslabón que determina si la operación cumple o no sus indicadores de servicio.
Las carretillas contrapesadas BYD con batería de litio hierro fosfato (LFP) se han consolidado como una de las alternativas más rentables para este tipo de instalaciones, porque eliminan dos cuellos de botella históricos de la manutención eléctrica: el cambio de batería y las largas pausas de recarga. En esta guía analizamos por qué encajan tan bien en entornos de alta rotación, cómo se calcula su rentabilidad real y qué criterios técnicos conviene revisar antes de comprar o renovar una flota.
Alta rotación: el escenario que pone a prueba cualquier carretilla
Antes de elegir equipo conviene caracterizar la operación. Una bodega de alta rotación no se define por su tamaño, sino por la intensidad y la irregularidad de sus ciclos de trabajo. Estos son los rasgos que más impactan en la elección de la carretilla contrapesada:
- Operación de dos o tres turnos, con frecuencias de 5 a 7 días por semana y más de 80–120 movimientos por turno.
- Picos horarios de actividad (por ejemplo, cortes de pedidos o ventanas de carga de camiones) que exigen disponibilidad inmediata del equipo.
- Pasillos con anchos limitados, cruces con tráfico peatonal y alturas de estiba que pueden superar los 5 metros.
- Rotación de operadores y necesidad de curvas de aprendizaje cortas.
- Espacio físico escaso: cada metro cuadrado dedicado a sala de carga es un metro cuadrado que no almacena.
- Exigencias crecientes de seguridad, emisiones cero y ruido reducido dentro del almacén.
En este escenario, cualquier hora de parada no programada se traduce directamente en pedidos retrasados, horas extra y penalizaciones. Por eso, la variable decisiva no es el precio de compra del equipo, sino su disponibilidad y su coste por hora operada.
Qué aporta la tecnología de litio BYD a una contrapesada
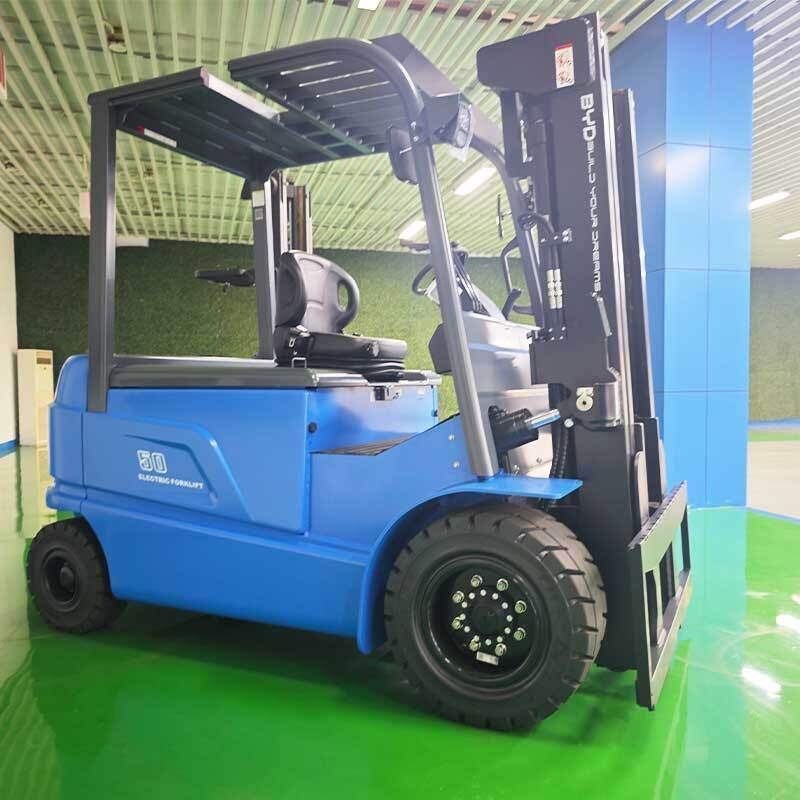
BYD desarrolla sus propias baterías de litio hierro fosfato, un químico que prioriza la seguridad, la estabilidad térmica y la vida útil frente a otras alternativas. Aplicado a una carretilla contrapesada, esto se traduce en tres ventajas diferenciales para bodegas de alta rotación.
Recarga oportunista: la clave de la disponibilidad
Las baterías LFP admiten recargas parciales sin el efecto memoria que penaliza al plomo-ácido. Esto permite aprovechar las pausas de comida, los cambios de turno o los valles de actividad para recuperar energía sin interrumpir la operación. En lugar de planificar una carga completa de 8 horas más un periodo de enfriamiento, el equipo se conecta 30–60 minutos y vuelve al pasillo. El resultado es una carretilla prácticamente disponible durante todo el turno y una reducción drástica de la flota de reserva.
Sin cambio de batería ni sala de carga dedicada
La batería de litio va integrada en el contrapeso y no se extrae en cada cambio de turno. Esto elimina la necesidad de una sala de carga ventilada, de carros de extracción, de polipastos y de personal asignado a esa tarea. En una bodega urbana, donde el coste del metro cuadrado es alto, liberar esa superficie supone un ahorro tangible que muchas veces no se incluye en la comparativa inicial.
Rendimiento constante hasta el final de la carga
A diferencia del plomo-ácido, cuya tensión cae a medida que se descarga y ralentiza la elevación y la traslación, el litio mantiene una curva de rendimiento plana. Para el operador esto significa que la carretilla responde igual a primera hora del turno que en la última hora, algo especialmente relevante en operaciones de estiba a gran altura donde la precisión es crítica.
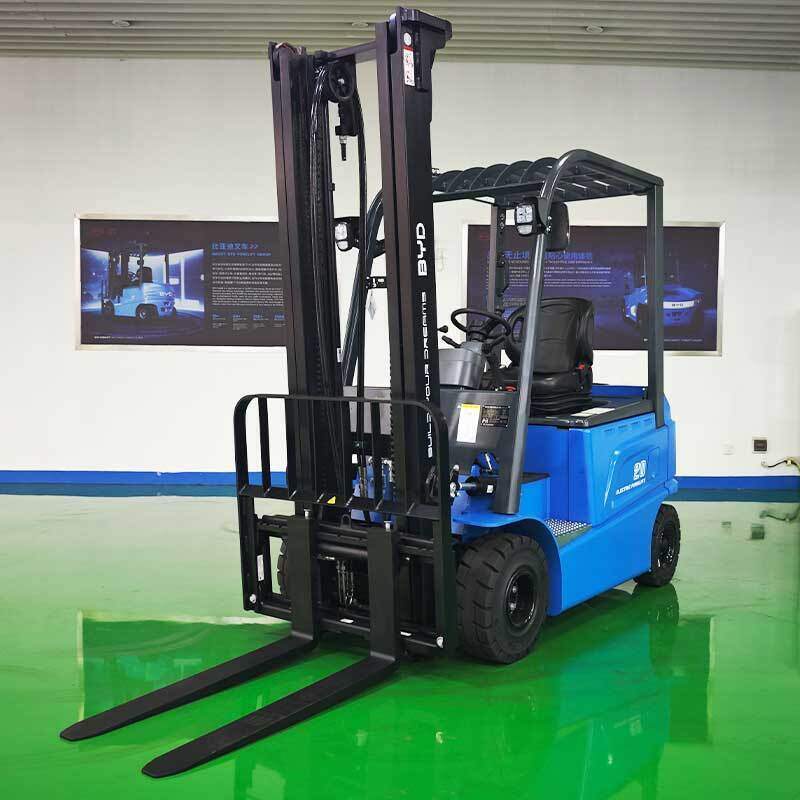
Ventajas operativas medibles en el día a día
- Disponibilidad superior al 95 % cuando se combina recarga oportunista con planificación de turnos.
- Cero emisiones locales y ruido reducido: ideal para almacenes de alimentación, farmacéutico y productos de consumo.
- Menos horas de taller: no hay relleno de agua, ni ecualizaciones, ni limpieza de bornes.
- Menor consumo energético: la eficiencia de carga y descarga del litio ronda el 95 %, frente a valores notablemente inferiores en plomo-ácido.
- Ergonomía mejorada para el operador y menor fatiga en turnos largos.
- Trazabilidad: los modelos con telemetría permiten monitorizar uso, impactos y estado de carga por equipo.
Rentabilidad real: comparativa de coste total de propiedad
El error más común al renovar una flota es comparar únicamente el precio de compra. La decisión correcta se toma sobre el coste total de propiedad (TCO) a cinco años, incluyendo energía, mantenimiento, baterías, infraestructura y tiempo improductivo.
| Concepto | Carretilla con batería de plomo-ácido | Carretilla BYD de litio (LFP) |
|---|---|---|
| Inversión inicial | Equipo más económico, pero exige batería adicional y sala de carga | Mayor en el equipo, sin infraestructura de carga asociada |
| Baterías a 5 años | Uno o dos reemplazos por carretilla | Sin reemplazo en la mayoría de aplicaciones |
| Mantenimiento | Relleno de agua, ecualizaciones, limpieza, revisión de bornes | Sin mantenimiento de batería; menos intervenciones |
| Energía | Mayor consumo por pérdidas en el proceso de carga | Alta eficiencia de carga y descarga |
| Tiempo improductivo | 8 h de carga + enfriamiento y cambios de batería | Recargas parciales en pausas, sin cambio de batería |
| Espacio | Sala de carga ventilada y zona de maniobra | Un punto de carga junto al área de trabajo |
| Vida útil de la batería | Del orden de 1.500–2.000 ciclos | Más de 3.500 ciclos en condiciones normales |
Cuando se suman todos los conceptos, el TCO del litio suele situarse por debajo del plomo-ácido a partir del segundo o tercer año, y la diferencia se amplía en operaciones de varios turnos. En flotas de cinco o más equipos, el ahorro acumulado permite financiar la renovación de parte de la flota sin aportación adicional.
Gama BYD contrapesada: cómo elegir el modelo adecuado
La serie de contrapesadas eléctricas BYD cubre desde aplicaciones ligeras de retail hasta manipulación industrial pesada. La siguiente tabla es una orientación general; las capacidades y alturas finales deben confirmarse siempre con la ficha técnica oficial y el estudio de la aplicación.
| Modelo | Capacidad orientativa | Aplicación típica |
|---|---|---|
| ECB16 / ECB18 | 1.600–1.800 kg | Bodegas de retail, pasillos medios, estiba hasta 4–5 m |
| ECB20 | 2.000 kg | Opción más habitual en distribución y cross-docking |
| ECB25 | 2.500 kg | Cargas mixtas, pallets pesados, doble turno intensivo |
| ECB30 / ECB35 | 3.000–3.500 kg | Industria, bobinas, materiales de construcción, patio y almacén |
Criterios técnicos antes de firmar el pedido
- Capacidad real necesaria: no solo el peso del pallet, también el accesorio (desplazador lateral, pinza) y el centro de carga.
- Altura de elevación y mástil libre: comprobar la altura de paso en puertas y la altura útil del edificio.
- Ancho de pasillo: determinar si se requiere chasis compacto o si el pasillo permite un equipo estándar.
- Tipo de suelo y rampas: influye en la elección de motorización y neumáticos.
- Ambiente de trabajo: cámaras frigoríficas, zonas con polvo o exterior requieren configuraciones específicas.
- Punto de carga: definir ubicación, potencia disponible y número de cargadores por equipo.
- Accesorios: desplazador lateral, horquillas ajustables, protección de operador, iluminación LED.
Diez buenas prácticas para exprimir la flota
- Establecer una rutina de recarga oportunista: conectar el equipo en cada pausa superior a 20 minutos.
- Evitar descargas profundas sistemáticas; mantener la batería entre el 20 % y el 90 % en uso normal.
- Asignar un punto de carga por cada dos o tres carretillas, no uno por equipo.
- Registrar los impactos y revisar mensualmente el informe de telemetría.
- Formar a los operadores en la lectura del indicador de carga y en la gestión de la autonomía.
- Planificar los picos de actividad con la flota completa disponible y las recargas ya realizadas.
- Mantener las horquillas y cadenas en buen estado: un equipo mal ajustado consume más energía.
- Revisar la presión y el desgaste de los neumáticos cada 250 horas.
- Estandarizar modelos para simplificar repuestos y formación.
- Auditar anualmente la adecuación del equipo a la operación real, no a la prevista.
Seguridad, ergonomía y cumplimiento normativo
En bodegas con alta densidad de tráfico, la seguridad es también un factor de rentabilidad: cada incidente implica paradas, daños en mercancía y posibles sanciones. Las contrapesadas BYD incorporan sistemas de control de estabilidad, frenado regenerativo, reducción automática de velocidad en curva y una visibilidad optimizada del mástil. Complementariamente, conviene delimitar rutas peatonales, instalar espejos en cruces ciegos, señalizar las zonas de carga y establecer un protocolo de revisión diaria del equipo antes del turno.
Mantenimiento: menos piezas, más datos
Una carretilla eléctrica de litio elimina los elementos de mantenimiento asociados a la batería de plomo y al motor de combustión: no hay cambios de aceite, ni filtros, ni bujías, ni relleno de agua. El plan de mantenimiento se reduce a frenos, hidráulico, neumáticos, cadenas y sistema eléctrico de tracción. En términos prácticos, esto supone entre un 30 % y un 50 % menos de horas de taller al año y una reducción proporcional de las paradas no planificadas. La telemetría añade la posibilidad de pasar de un mantenimiento correctivo a uno predictivo, detectando impactos o sobrecalentamientos antes de que se conviertan en avería.
Errores habituales que destruyen la rentabilidad
- Comprar por precio unitario sin calcular el TCO a cinco años.
- Sobredimensionar la capacidad y arrastrar un consumo energético innecesario.
- Infradimensionar la autonomía y forzar descargas profundas diarias.
- Mantener un solo punto de carga para toda la flota.
- No formar a los operadores en las particularidades del litio.
- Ignorar el ancho de pasillo y provocar daños constantes en estanterías.
- Renovar la flota sin auditar previamente la operación real.
Financiación, leasing y retorno de la inversión
El retorno de la inversión de una contrapesada BYD de litio se calcula comparando el TCO del equipo nuevo con el del equipo actual. Los ahorros provienen de cuatro partidas: energía, mantenimiento, eliminación de baterías de reemplazo y reducción del tiempo improductivo. En una operación de tres turnos con equipos de plomo-ácido al final de su vida útil, es habitual que el ahorro anual equivalga a entre el 15 % y el 25 % del valor del equipo, lo que sitúa el retorno en un horizonte de tres a cinco años según intensidad de uso.
Para bodegas que prefieren preservar liquidez, el leasing operativo o el alquiler a largo plazo permiten acceder al equipo con una cuota mensual predecible que incluye mantenimiento y sustitución de batería si fuera necesario. En cualquier caso, la recomendación es solicitar un estudio personalizado con los datos reales de la operación: horas anuales, número de turnos, tipos de carga, altura de estiba y precio de la energía en la zona.
Conclusión
Las carretillas contrapesadas BYD de litio están especialmente diseñadas para el ritmo de una bodega con alta rotación: se recargan en las pausas, no requieren cambio de batería, mantienen el rendimiento durante todo el turno y reducen el mantenimiento a lo esencial. La decisión de compra debe apoyarse en un análisis de TCO y en un estudio técnico de la aplicación, no en el precio de la etiqueta. Hecho con rigor, el resultado suele ser una flota más pequeña, más disponible y considerablemente más rentable.
¿Quieres evaluar qué modelo encaja mejor en tu almacén? Escríbenos a info@bydfork.com y te ayudamos a calcular el ahorro y el retorno de tu operación con datos reales.


