

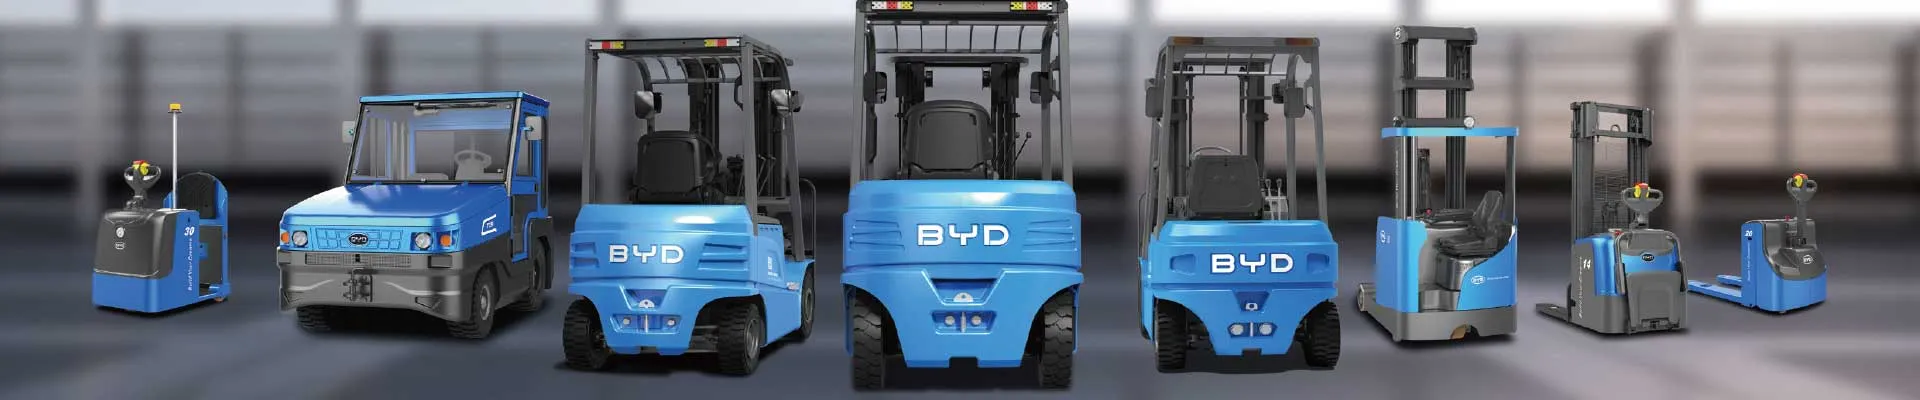
La intensidad operativa es uno de los factores que más impacta en la rentabilidad de un centro de distribución, una planta manufacturera o un puerto. Cuando un autoelevador trabaja ocho, dieciséis o veinticuatro horas al día, cada minuto de inactividad se traduce directamente en costo. En ese escenario, los autoelevadores eléctricos de litio dejaron de ser una alternativa “verde” para convertirse en una decisión económica: menos paradas, menos mantenimiento, menos baterías y más horas efectivas de trabajo.
Esta guía explica, desde una perspectiva de rentabilidad, cómo funcionan los equipos de litio en operaciones de alta intensidad, qué variables debe medir antes de comprar o alquilar, y cuáles son los errores que más caro le pueden salir.
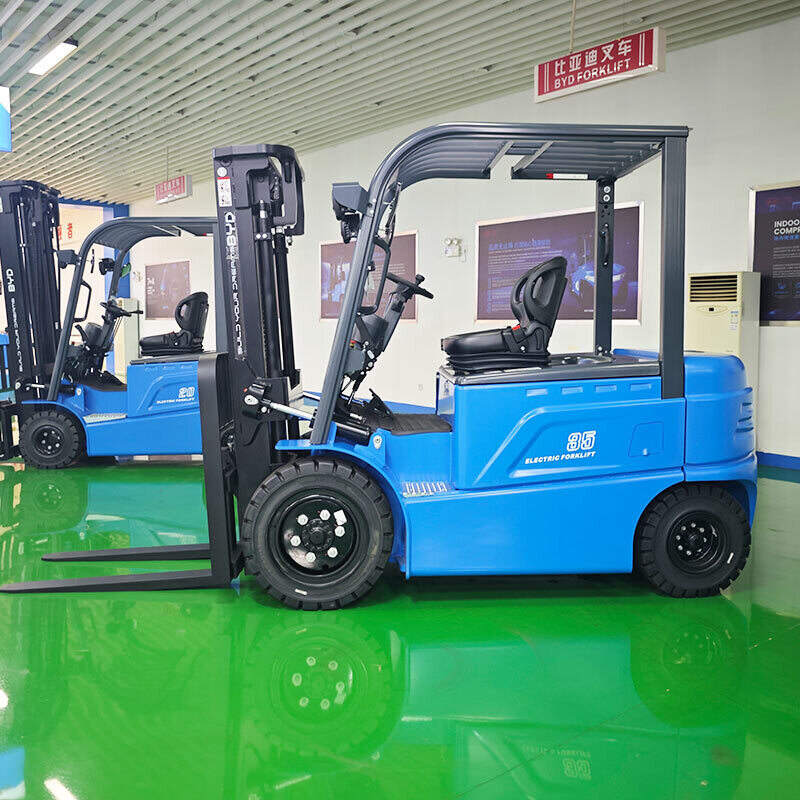
¿Qué define una operación de alta intensidad?
No todas las flotas exigentes son iguales. Antes de analizar tecnología conviene caracterizar la operación real. Una operación de alta intensidad suele cumplir al menos tres de estas condiciones:
- Más de 1.500 horas de uso anual por equipo, o dos o tres turnos diarios.
- Ciclos de carga y descarga continuos con recorridos largos y rampas.
- Cámaras frigoríficas, zonas de polvo, humedad o atmósferas exigentes.
- Tiempo de respuesta crítico: un equipo detenido frena toda la línea de picking o carga.
- Espacio limitado para almacenar y recargar baterías de plomo-ácido.
Si su operación cumple con varios de estos puntos, el costo oculto de la tecnología de batería tradicional crece de forma exponencial. Ahí es donde el litio marca la diferencia.
Por qué el litio supera al plomo-ácido en uso intensivo
La diferencia no es solo química: es operativa. Una batería de plomo-ácido requiere reposición de agua, equalizaciones, tiempos de enfriamiento y, sobre todo, una logística de recambio que ocupa espacio y personal. En turnos múltiples, esto se traduce en una segunda o tercera batería por equipo, más un cargador por batería y un área de carga ventilada.
Los autoelevadores eléctricos con batería de litio hierro fosfato (LiFePO4) eliminan buena parte de esa estructura. Su curva de carga es prácticamente plana hasta el final de la descarga, admiten carga parcial sin efecto memoria y permiten la llamada carga de oportunidad: recargar en las pausas, el almuerzo o los cambios de turno sin necesidad de agotar el ciclo.
Carga de oportunidad: el verdadero cambio de juego
En una operación de 24 horas, el plomo-ácido obliga a un cambio de batería por turno. El litio permite conectar el equipo a un cargador durante 20 o 30 minutos mientras el operario descansa. Esa simple posibilidad reduce la flota necesaria: en muchos casos, se pasa de tres equipos con seis baterías a dos equipos con dos baterías, con la misma cobertura de turnos.
Comparativa técnica y económica
| Variable | Plomo-ácido | Litio LiFePO4 (BYD) |
|---|---|---|
| Cambio de batería por turno | Obligatorio | No requerido |
| Tiempo de carga completa | 8–10 horas + enfriamiento | 1–2 horas |
| Carga parcial | Desaconsejada | Habilitada (oportunidad) |
| Mantenimiento de batería | Reposición de agua, equalización | Prácticamente nulo |
| Vida útil estimada (ciclos) | 1.200–1.500 | 3.500–4.000+ |
| Infraestructura de carga | Sala ventilada, recambio, grúa | Cargador compacto en pared |
| Emisiones en el ambiente de trabajo | Gases y ácido | Cero emisiones |
El TCO como herramienta de decisión
El precio de compra es la parte visible del iceberg. El costo total de propiedad (TCO) de un autoelevador incluye energía, mantenimiento, baterías de reemplazo, infraestructura, mano de obra asociada al recambio y, sobre todo, el costo de las horas no productivas.
Un ejemplo numérico simple
Supongamos una flota de cinco autoelevadores trabajando 4.000 horas anuales cada uno. Un esquema con plomo-ácido requiere dos baterías por equipo, una sala de carga con extracción forzada y un operario dedicado parcialmente al recambio. El esquema de litio con carga de oportunidad reduce la flota de baterías a una por equipo, elimina el recambio y libera metros cuadrados valiosos.
Si la hora de equipo detenido tiene un costo interno de 40 dólares y el cambio de batería consume 25 minutos por turno, con tres turnos y cinco equipos hablamos de más de 300 horas anuales de inactividad evitable. Ese número, multiplicado por varios años, suele superar con holgura la diferencia de precio inicial entre ambas tecnologías.
Disponibilidad: el indicador que hay que vigilar
En operaciones intensivas, la métrica reina no es el consumo por hora sino la disponibilidad: qué porcentaje del turno el equipo está listo para trabajar. Los autoelevadores de litio suelen alcanzar disponibilidades superiores al 95% porque no dependen de una sala de carga ni de la rotación de baterías, y porque su sistema de gestión de batería (BMS) protege la celda ante sobredescargas, sobretemperaturas y desbalances.
Un BMS bien diseñado también entrega datos: estado de carga, ciclos acumulados, alertas de temperatura. Esa información es la base del mantenimiento predictivo.
Infraestructura de carga: menos espacio, menos riesgo
La sala de carga tradicional exige ventilación, contención de derrames, duchas de emergencia y señalización. Con litio, la infraestructura se simplifica a cargadores compactos instalados cerca de las zonas de pausa o estacionamiento, con tomas industriales adecuadas.
Recomendaciones prácticas de instalación
- Ubique los puntos de carga donde el operario ya se detiene: comedor, zona de relevo, salida de turno.
- Verifique la capacidad eléctrica disponible antes de definir la cantidad de cargadores.
- Mantenga ventilación natural o forzada en el área, aun cuando el litio no emita gases ácidos.
- Señalice el área de carga y deje libre el radio de giro del equipo.
- Coordine con el proveedor una curva de carga coherente con los picos de consumo de la planta.
Cómo elegir el autoelevador correcto
La tecnología de batería es solo una parte de la ecuación. En alta intensidad también importan la capacidad de carga, la altura de elevación, el tipo de mástil, los neumáticos y la ergonomía del puesto de conducción.
- Capacidad: calcule con el accesorio montado y a la altura máxima de trabajo, no en condición de catálogo.
- Ciclo de trabajo: mida recorridos, peso promedio de la carga y cantidad de maniobras por hora.
- Ambiente: cámaras de congelado, polvo, exterior con lluvia o zonas ATEX cambian especificaciones.
- Ergonomía: en turnos largos, un asiento y un mástil bien elegidos reducen fatiga y errores.
Errores frecuentes que destruyen la rentabilidad
Comprar solo por precio inicial, sobredimensionar la flota o subestimar el costo de la infraestructura son los tres errores más comunes. También lo es elegir litio sin revisar la calidad de las celdas y la garantía real del fabricante: no todos los paquetes de baterías ofrecen la misma tolerancia a la temperatura ni la misma cantidad de ciclos.
Otro error silencioso es no medir. Sin telemetría ni registros de uso, es imposible saber si la flota está bien dimensionada. Un equipo con 85% de utilización puede ser un cuello de botella; uno con 40% es capital inmovilizado.
Checklist antes de decidir
- ¿Cuántos turnos y cuántas horas reales por turno?
- ¿Cuál es el costo interno de una hora de equipo detenido?
- ¿Hay espacio y capacidad eléctrica para una sala de carga tradicional?
- ¿Cuántas baterías de reemplazo requeriría el esquema de plomo-ácido?
- ¿La operación permite pausas para carga de oportunidad?
- ¿Qué garantía y qué respaldo técnico ofrece el proveedor?
- ¿Se puede monitorear la flota con telemetría desde el primer día?
Conclusión
En operaciones de alta intensidad, el autoelevador eléctrico de litio no compite por precio: compite por disponibilidad. Menos baterías, menos recambios, menos mantenimiento y menos metros cuadrados destinados a infraestructura se traducen en un TCO más bajo y en una operación más predecible. La clave está en dimensionar correctamente la flota y en medir el desempeño desde el primer turno.
Si desea evaluar su operación y calcular el retorno concreto de migrar a autoelevadores eléctricos de litio BYD, escríbanos y coordinamos un análisis sin compromiso: info@bydfork.com


